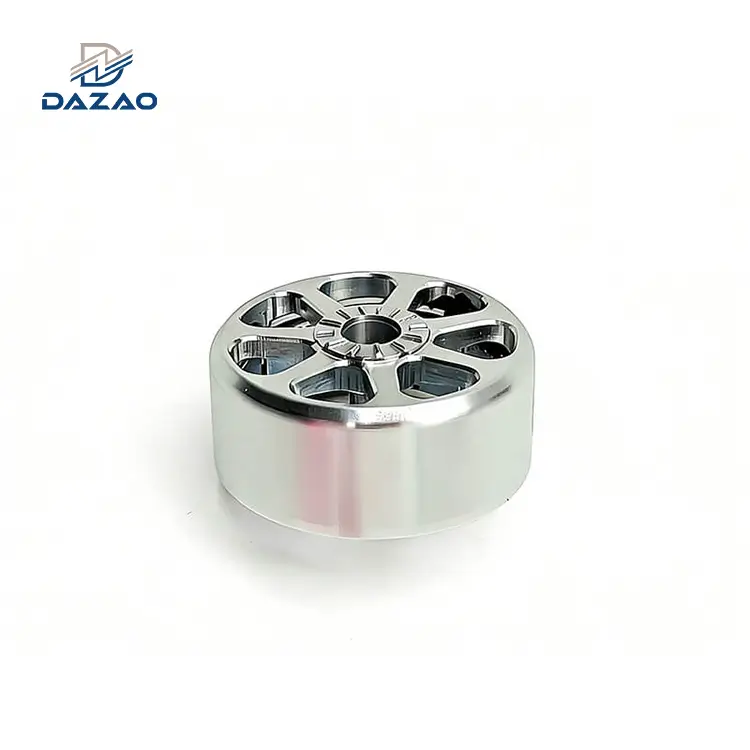
Når man ser på et CNC-bearbejdningsestimat, ser man ofte en stigning på 30%-50% i timepriser. Dette er almindeligt for 5-akset bearbejdning sammenlignet med standard3-akset bearbejdning tjenester:
"Kan mit budget klare dette?"
Men hvis du har brugt tid på at fremstille, kender du allerede en hård sandhed:
Maskinpris pr. time er en af de mest vildledende omkostningsindikatorer iCNC-bearbejdning.
I løbet af de sidste par år har vi gentagne gange observeret det samme mønster under tilbudsgennemgange:
Mange projekter mislykkes, ikke fordi delene er svære at bearbejde,-men fordiforkert procesvalg dræner langsomt budgettet.
Denne guide ser på, hvornår 5-akset bearbejdning er den bedre mulighed. Det viser også, hvornår 3-akse kan spare penge. Vi vil overveje samlede ejeromkostninger (TCO), geometriske grænser og design til fremstillingsevne (DFM).
Hvad er5 AkseCNC-bearbejdning - og hvorfor timepriser er vildledende
Hvorfor timepriser for maskine ikke afspejler de sande omkostninger?
Mange købere bygger instinktivt Excel-regneark for at sammenligne timepriser på tværs af leverandører. Den tilgang skjuler ofte de reelle omkostningsdrivere.
En 3-akset maskine kan koste $60 i timen. Men hvis en del har brug for fem opsætninger, tre brugerdefinerede armaturer og ti timers opsætning, kan de samlede omkostninger stige. Dette kan gøre det dyrere end en 5-akset maskine til $120 i timen. 5 Axis maskinen kan afslutte jobbet i én opsætning på kun tre timer.
En datadrevet-ROI-sammenligning: 3-akse vs.5-Akse
I denne artikel vil vi forklare, hvordan 5-akset bearbejdning opvejer de højere omkostninger. Det gør det ved at reducere menneskelige fejl og udgifter til inventar. Samtidig opretholder den positionstolerancer på ±0,005 mm. Denne proces kan også reducere leveringstiden med 30 % eller mere.

5 akseCNC-bearbejdning forklaret: Samtidig vs. 3+2 positionering
Samtidig5 aksevs. 3+2 bearbejdning: Hvad er den reelle forskel?
I 3+2 (positionsbestemt) bearbejdning bruger operatøren kun de roterende akser (A/B/C) til positionering. Når den er låst, sker skæringen som en standard 3--akseoperation. Tænk på det som automatiseret re-orientering.
Isamtidig5 aksebearbejdning, alle fem akser bevæger sig kontinuerligt. Værktøjet flyder hen over komplekse overflader som en slange-, der er afgørende for skulpturelle geometrier.
Nederste linje:
Hvis dit mål blot er at reducere opsætninger →3+2 er tilstrækkelig og mere økonomisk
Hvis du bearbejder løbehjul eller lukkede kanaler →samtidig5 akseer obligatorisk
Hvordan roterende akser (A, B, C) forbedrer værktøjsadgang og skærevinkler
Uanset om du bruger entrunion-stilellerdreje-hovedmaskine, målet er det samme:
Hold værktøjets akse vedoptimal skærevinkel.
Det her er ikke kosmetisk-det handler omfysisk clearanceog stabile skæreforhold.
Værktøjsrækkevidde, kollisionsundgåelse og hvorfor5 akseForhindrer Chatter
Dybe kaviteter på 3-aksede maskiner kræver lange, slanke værktøjer, der let vibrerer, hvilket forårsager støj og dårlig overfladefinish.
Med 5-akset bearbejdning kan operatøren vippe delen. Dette giver kortere, stærkere værktøjer til at nå dybe funktioner. Dette forbedrer direkteoverfladeruhed (Ra).

De sande omkostninger ved5 akseCNC-bearbejdning: Maskiner, software og risiko
Maskinafskrivning og kapitalinvestering
Et fuldt udstyret tysk eller japansk 5-akset bearbejdningscenter, som DMG MORI eller Mazak, koster ofte over $500.000. Dette er 3 til 5 gange prisen for en standard 3-akset maskine.
Butikker skal genvinde denne investering gennem højere timepriser.
CAM-software, programmeringskompleksitet og tekniske overhead
5-akse G-kode skrives ikke i hånden. Det kræver avanceret CAM-software (såsom Hypermill eller high-mastercam-moduler) og højt betalte seniorprogrammører.
Du betaler ikke kun for maskintid-men foringeniørekspertise og risikostyring.
Værktøj, spindelhastighed og vedligeholdelsesrisiko
Høj-spindler (20.000 RPM+) kræver præcis værktøjsbalancering.
En enkelt programmeringsfejl kan føre til en kollision. Dette kan koste titusindvis af dollars i spindelreparationer. Tilbuddet inkluderer altid denne risiko.
Når5 akseCNC-bearbejdning er faktisk billigere end 3-akset
Enkelt-opsætningsbearbejdning: Eliminerer gentagen fiksering
Det er her, 5 Axis sparer rigtige penge.
Hver yderligere manuel opsætning betyder:
· 30–60 minutters operatørjustering
· Øget risiko for nulpunktsforskydning
· Yderligere kø og ventetid mellem operationer
Hvis en del har fem bearbejdede flader, eliminerer 5-akset bearbejdningfire separate justeringstrin. For lav-volumenproduktion kan arbejdsbesparelser alene opveje højere maskinhastigheder.
The Hidden Fixture Amortization Trap i 3-akset bearbejdning
Leverandører maskiner ofte-men ikke inventar.
Komplekse 3-aksede dele har ofte brug for tilpassede klemmer, bløde kæber eller specialværktøj. Disse kan koste tusindvis af dollars og fungerer muligvis kun for én del.
5-akse bearbejdning bruger typiskstandard skruestik eller nul-punktsspændesystemer.
Når først virksomheder afskriver inventaromkostninger pr. del, leverer 5 Axis ofte en samlet omkostning, der er 20 % lavere eller mere.
Vi gennemgik engang en bolig, der var planlagt på en 3-akset mølle for at "spare timeomkostninger."
Ved den tredje opsætning oversteg positionsdriften 0,08 mm, og hele partiet mislykkedes CMM-inspektionen.
Værktøjslevetid, overfladefinish og reduceret sekundær drift
I praksis viser forskellen sigefter at delen forlader maskinen.
Optimerede værktøjsvinkler eliminerer ofte sekundær afgratning eller polering helt.
Mere stabil skæring muliggør også højere tilspændingshastigheder og længere værktøjslevetid.

Industrier, der kræver5 akseCNC bearbejdning
Luftfart: Løbehjul og turbineblade
Snoede, skulpturelle overflader gør 3-akset bearbejdning fysisk umulig uden kollisioner.
Her er 5 Axis ikke en mulighed-det ereneste løsning.
Medicinske implantater: Biomimetiske overflader
Ortopædiske implantater kræver komplekse organiske geometrier.
Bearbejdning med 5 akser sikrer, at værktøjsbaner passer præcist til anatomiske kurver, hvilket direkte påvirker resultaterne for patientens genopretning.
EV strukturelle komponenter og store integrerede støbegods
Efterhånden som giga-støbning bliver almindelig, kræver efterbehandling af store, komplekse aluminiumsstøbninger præcist arbejde fra forskellige vinkler. Dette er perfekt til 5-aksede bearbejdningscentre.
Den skjulte ROI af5 akseBearbejdning: Nøjagtighed, kvalitet og gennemløbstid
GD&T-kontrol i enkelt-opsætningsbearbejdning
Hver vending på en 3-akset maskine forværrer positionsfejl.
5-akset bearbejdning opretholder alle funktioner i et enkelt koordinatsystem, let at holdevinkelret og koncentricitet inden for 0,01 mm.
Hurtigere prototyping og kortere Time to Market
I F&U opvejer tiden omkostningerne.
Hvis 5-akset bearbejdning giver dig funktionelle prototyperto uger tidligere, bliver den ekstra bearbejdningsudgift triviel.
Lavere skrotsatser og reduceret menneskelige fejl
Hver ekstra operation øger skrotrisikoen.
Fejljustering, spånforurening eller forkert rengøring kan ødelægge dyre emner.
5-aksebearbejdning reducerer menneskelig indgriben-og dermed produktionsusikkerhed.
Design til5-AkseCNC-bearbejdning: DFM-strategier
Værktøjsafbøjning, vægtykkelse og dybt hulrumsdesign
Traditionelle regler advarer mod hulrum dybere end3× værktøjsdiameter.
Med 5-akset bearbejdning giver vinklet adgang os mulighed for at bruge kortere, stivere værktøjer. Dette giver mulighed for tyndere vægge og mindre indvendige radier uden risiko for afbøjning.
Delkonsolidering: Reduktion af monterings- og styklisteomkostninger
I stedet for at samle fem komponenter med fastgørelseselementer-tilføjer arbejdskraft, forseglingsrisiko og lagerkompleksitet - 5-akset bearbejdning muliggørenkelt-integration.
Mens bearbejdningsomkostningerne pr. del stiger,samlede stykliste- og livscyklusomkostningsfald.

Konklusion: Hvordan man beslutter mellem 3-akse og5 akseCNC bearbejdning?
Brug ikke ny teknologi for dens egen skyld. Spørg dig selv:
· Har delen mere end tre bearbejdede flader eller komplekse overflader?
· Er tolerancerne for stramme til at tolerere akkumulerede opsætningsfejl?
· Ville 3-akset bearbejdning kræve dyre specialudstyr?
Hvis du svarer"ja" til mindst to, 5-akse bearbejdning er sandsynligvis denmere økonomisk og rationelt valg.
Stop med at overtænke procesvalg - Lad Dazao optimere det for dig
PåDazao, ser vi 5-akset bearbejdning ikke kun som en teknologi, men somen omkostningskontrol-strategi.
Mange kundetegninger ankommer over-specificerede. Ved at anvende avanceretDFM (Design for Manufacturability) principper, identificerer vores ingeniører ofte alternative værktøjsstier, der reducerer omkostningerne uden at ofre ydeevnen.
Hvorfor vælge Dazao?
Ud over bearbejdning:Fuld-cyklussupport fra designoptimering til endelig levering
Gennemsigtig omkostningsfordeling:Side-om-side 3-akse sammenlignet med. 5 akse TCO
Hurtigt svar:Simpelthenupload dine CAD-filer(STEP-, IGES- eller X_T-format) til vores sikre platform, og vores team vil give et omfattende tilbud og en procesplan inden for 24 timer.
Upload dine tegninger i dag og få en professionel bearbejdningsløsning fra Dazao

FAQ
1. Er 5-akset bearbejdning altid dyrere end 3-akset?
A: Ikke nødvendigvis. Selvom timepriserne er højere, kan 5-akset bearbejdning være billigere for komplekse dele. Dette skyldes, at der er færre behov for opsætninger og ingen fastgørelsesomkostninger.
2. Hvilke typer dele har størst gavn af 5-akset bearbejdning?
A: Dele med komplekse former, dybe huller, organiske overflader eller præcise funktioner-såsom skovlhjul, manifolder og medicinske implantater.
3. Forbedrer 5-akset bearbejdning nøjagtigheden?
A: Ja-når den er korrekt programmeret og fikseret. Gentagne opsætninger eliminerer unøjagtigheder, hvilket primært forbedrer nøjagtigheden.
4. Hvad er forskellen mellem 3+2 og samtidig 5-akset bearbejdning?
A: 3+2 låser roterende akser under skæring og er ideel til arbejde med flere-flader.
Samtidig 5-akse bevæger alle akser kontinuerligt og er afgørende for komplekse overflader.
5. Hvordan skal jeg forberede en CAD-model til 5-akset bearbejdning?
A: Udnyt vinklet værktøjsadgang for at optimere vægtykkelse og hulrumsdybde. Lever komplette 3D-modeller (STEP foretrækkes) og identificer tydeligt kritiske positionstolerancer.