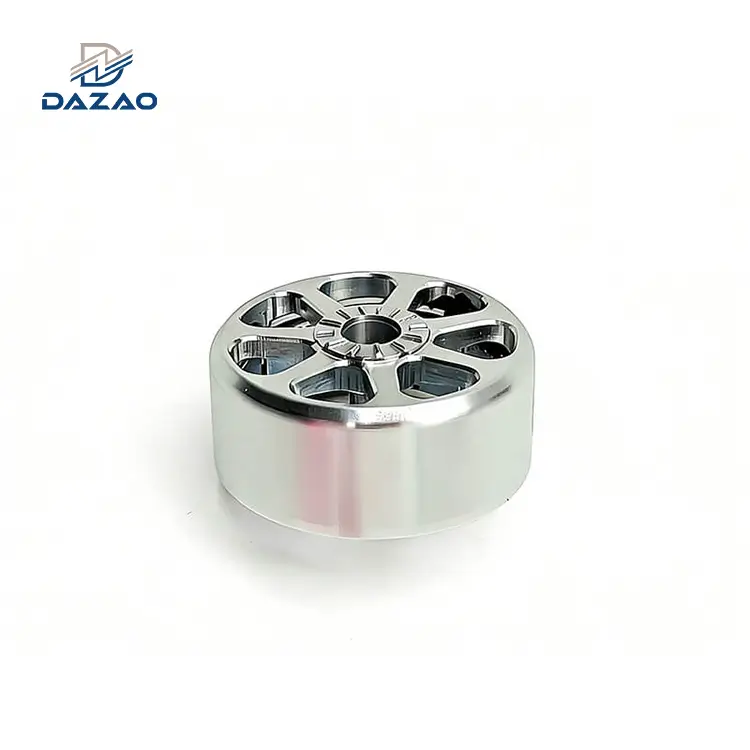
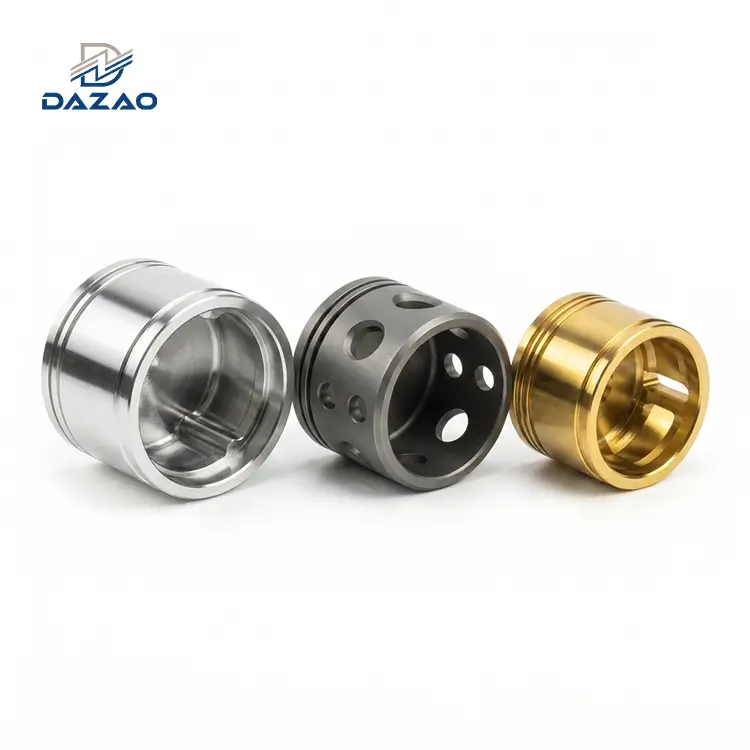
7075 aluminiumslegering leverer en ultimativ trækstyrke på op til 570 MPa og en flydespænding på 503 MPa i T6-tilstanden, hvilket gør den til den primære højstyrke-aluminiumslegering til bearbejdning af aluminium i rumfart, bilracer og strukturelle forsvarskomponenter. Imidlertid introducerer dets høje indhold af zink (5,1-6,1%) og kobber (1,2-2,0%) høj intern restspænding, hurtig værktøjsslid og spændingskorrosionsfølsomhed sammenlignet med 6061-T6.
For at forhindre dimensionsforvrængning under fjernelse af tungt materiale, skal ingeniører specificere7075-T651(stretching stress-lindret) i stedet for standard7075-T6. Design til 7075-T6 CNC-bearbejdning kræver specifikke skæregeometrier, modificerede fremføringer og specialiserede overfladebehandlingsparametre. Over-at specificere 7075 i stedet for 6061 for ikke-kritiske strukturelle dele øger de samlede produktionsomkostninger med 150 % til 220 % på grund af materialeprispræmier, reduceret værktøjslevetid og nødvendige termiske spændingsaflastningscyklusser.
Hvorfor 7075 Aluminium er en teknisk gral og en bearbejdningsudfordring?
7075 aluminium er ikke blot en stærkere variation af 6061. Det er en zink-domineret, nedbør-hærdet aluminiumslegering, der er udviklet specielt til ekstreme strukturelle belastninger, hvor vægtbesparelser er kritiske. Mens 6061 primært er afhængig af magnesiumsilicid (Mg2Si) bundfald for styrke, er 7075 afhængig af magnesiumzink (MgZn2) eta-faseudfældninger. Denne metallurgiske forskel øger flydespændingen med over 80 % sammenlignet med 6061-T6, og placerer 7075 sammen med konstruktionsstål i trækevne, mens den opretholder en densitet på 2,81 g/cm³.
Fra butiksgulvets perspektiv klXiamen Dazao Maskiner, bearbejdning af 7075 aluminium kræver en helt anden operationsdisciplin end standardlegeringer. Den høje zinkmatrix gør materialet hårdere (op til 150 HB) og mere skørt. Høje skæretemperaturer og asymmetrisk metalfjernelse udløser store frigivelser af intern belastningsenergi. Ingeniører, der søger pålidelig produktion, skal stole på specialiseredetilpassede CNC-bearbejdningstjenesterder forstår stress-afhjælpningsprocedurer.

Materialeskrotlektionen på $15.000: Dazao Engineering Case Study
I 2018 påtog Dazao Machinery en produktionskontrakt for 40 enheder tynde -væggede rumfartskonstruktionsbeslag, der måler 450 mm x 200 mm x 40 mm. Kundetegningen specificerede standard7075-T6tallerkenlager. Produktionsplanen krævede, at 78 % af råblokkens volumen udloddes ved hjælp af en strategi for høj-fræsning (HEM) på en5-akset CNC-bearbejdningcentrum.
Under skrubning fungerede fræseren nominelt. Umiddelbart efter at det hydrauliske spændetryk er blevet sluppet fra skruestikket, bøjede delene sig dog opad langs længdeaksen med 3,4 mm. Tegningen krævede en absolut fladhedstolerance på±0,05 mm.
Forsøg på at udflade komponenterne via sekundær pressejustering mislykkedes på grund af den høje flydespænding og tilbagespringsegenskaber for 7075-T6. Alle 40 rå billets blev skrottet, hvilket resulterede i et direkte økonomisk tab på $15.000 i råvareomkostninger og 120 timers spildt spindeltid.
Grundårsagsanalyse og proceskorrektion
Dazao metallurgi- og CNC-ingeniørhold isolerede tre vigtige fejldrivere:
1. Valg af materialetilstand:Standard 7075-T6-plade indeholder låst-i termiske spændinger fra bratkøling under opløsningsvarmebehandlingsprocessen. Asymmetrisk metalfjernelse ødelægger den indre spændingsligevægt, hvilket forårsager makroforvrængning.
2. Bearbejdningssekvens:Den oprindelige proces udførte skrub- og efterbearbejdningsoperationer i en enkelt spændeopsætning, hvilket ikke efterlod nogen mulighed for spændingsudligning.
3. Termisk styring:Utilstrækkelig kølevæsketilførsel ved værktøjets-emnegrænseflade skabte lokale termiske gradienter på over 180 grader, hvilket tilføjede termisk spænding til den mekaniske restspænding.
For at rette op på denne fejl opdaterede Dazao produktionsprotokollen:
· Skiftede råvareindkøb fra 7075-T6 til7075-T651(plade mekanisk strakt med 1,5 % til 3 % efter-hærdning for at neutralisere resterende spænding).
· Opdel bearbejdningsprocessen i tre adskilte faser: Skrubbebearbejdning (efterlader 1,5 mm lager på alle overflader), kunstig ældning / termisk spændingsaflastning ved 120 grader i 6 timer og afsluttende efterbehandling (finish fræsning).
· Integreret høj-tryk gennem-spindelkølevæske (70 bar) for at opretholde termisk ligevægt over hele emnet.
Efterfølgende skrotsatser faldt til0%, og fladhedstolerancer blev holdt indenfor±0,02 mmover hele 450 mm spændvidden. Denne vejledning beskriver de tekniske metoder, fysiske egenskaber, skæreparametre og omkostningskontrol, der kræves for at fremstille pålidelige præcisions 7075 aluminiumsdele.
Metallurgiske egenskaber og temperament udvælgelsesvejledning til 7075 aluminium
Opnå ensartede resultater med7075 aluminium bearbejdningkræver en forståelse af dets metallurgiske sammensætning, varmebehandlingstemperamenter og mekaniske opførsel under forskydningskræfter. For en bredere opdeling af materialevalg på tværs af forskellige legeringsfamilier, gennemgå voresomfattende aluminiumskvalitetsguide.
Kemisk sammensætningsanalyse
Legeringselementerne i 7075 kontrollerer dens mekaniske grænser og korrosionsprofil. Zink er det primære legeringselement, kombineret med magnesium for at danne MgZn2-udfældninger. Kobber tilsættes for at øge styrken og forbedre træthedsydelsen, selvom det kompromitterer svejsbarheden og modstandsdygtigheden over for grubetæring.
|
Element |
Minimum indhold (%) |
Maks. indhold (%) |
Metallurgisk funktion i 7075 legering |
|
Zink (Zn) |
5.10 |
6.10 |
Primært forstærkende middel; kombineres med Mg for at danne MgZn2 (eta-fase). |
|
Magnesium (Mg) |
2.10 |
2.90 |
Fremskynder nedbørshærdning; øger flydestyrken og tøjningshærdningen. |
|
Kobber (Cu) |
1.20 |
2.00 |
Forbedrer den ultimative trækstyrke og udmattelseslevetid; reducerer SCC-modtagelighed i T7-tempereringer. |
|
Chrom (Cr) |
0.18 |
0.28 |
Styrer kornvækst under omkrystallisation; forbedrer modstand mod spændingskorrosion. |
|
Jern (Fe) |
0.00 |
0.50 |
Urenhedselement; danner uopløselig Al7Cu2Fe-fase, som sænker brudsejheden. |
|
Silicium (Si) |
0.00 |
0.40 |
Urenhedselement; begrænser duktiliteten, hvis den kombineres med Fe for at danne Mg2Si ud af opløsningen. |
|
Mangan (Mn) |
0.00 |
0.30 |
Korn struktur raffinerer; øger omkrystallisationstemperaturen. |
|
Titanium (Ti) |
0.00 |
0.20 |
Kornforfiner under billetstøbning for at forhindre størkningsrevner. |
|
Aluminium (Al) |
Balance |
Balance |
Basismatrixmateriale. |
Fysisk og mekanisk egenskabsmatrix
Tabellen nedenfor skitserer den mekaniske basislinje for 7075 på tværs af forskellige temperamenter sammenlignet med alternative strukturelle aluminiumslegeringer, der anvendes i CNC-bearbejdning.
|
Ejendom / Parameter |
7075-O |
7075-T6 |
7075-T651 |
7075-T7351 |
6061-T6 |
2024-T3 |
7050-T7451 |
|
Ultimativ trækstyrke (MPa) |
220 |
570 |
570 |
505 |
310 |
470 |
524 |
|
Trækydelsesstyrke (MPa) |
103 |
503 |
503 |
435 |
276 |
325 |
469 |
|
Brinell hårdhed (HB) |
60 |
150 |
150 |
135 |
95 |
120 |
140 |
|
Forlængelse ved pause (%) |
16 |
11 |
11 |
13 |
12 |
20 |
11 |
|
Træthedsstyrke (MPa) |
110 |
160 |
160 |
150 |
96 |
138 |
160 |
|
Forskydningsstyrke (MPa) |
150 |
330 |
330 |
290 |
207 |
283 |
303 |
|
Termisk ledningsevne (W/m·K) |
173 |
130 |
130 |
155 |
167 |
121 |
157 |
|
Bearbejdelighedsindeks (%) |
30% |
70% |
85% |
80% |
50% |
75% |
80% |
|
Massefylde (g/cm³) |
2.81 |
2.81 |
2.81 |
2.81 |
2.70 |
2.78 |
2.83 |

Omfattende vejledning til udvælgelse af temperament for indkøb og teknik
Valg af den korrekte tempereringskode dikterer delens stabilitet, bearbejdningsskrothastigheder og markydelse.
1. 7075-O (udglødet tilstand)
· Mikrostruktur:Blød, fuldt omkrystalliseret tilstand opnået ved opvarmning til 413 grader i 3 timer efterfulgt af kontrolleret afkøling.
· Mekaniske egenskaber:Udbyttestyrken falder til ~103 MPa; hårdheden falder til 60 HB.
· Bearbejdelighed:Dårlig. Blødt metal fører til kraftig opbygget-kant-dannelse (BUE) og gummiagtig chippakning.
· Primær anvendelse:Koldformning, dybtrækning eller kompleks rørbøjning før varmebehandling og ældning i fuld opløsning.
2. 7075-T6 (Peak Aged)
· Mikrostruktur:Opløsningsvarme-behandlet ved 465-480 grader, vand-behandlet og kunstigt ældet ved 120 grader i 24 timer for at give sammenhængende MgZn2 eta-prime bundfald.
· Mekaniske egenskaber:Maksimal flydespænding (503 MPa) og hårdhed (150 HB).
· Risiko for bearbejdelighed:Høje interne bratkølingsspændinger. Ved bearbejdning af asymmetriske træk, tynde vægge eller dybe lommer forvrænges materialet uforudsigeligt.
· Primær anvendelse:Enkle, symmetriske solide dele, der kræver maksimal statisk styrke med lave materialefjernelsesforhold (< 30%).
3. 7075-T651 (Stretching Stress-Relieved - Dazao Standard Baseline)
· Mikrostruktur:Identisk varmebehandling med T6, men umiddelbart efter afkøling af vand gennemgår pladen eller stangen en kontrolleret mekanisk strækningsoperation (1,5 % til 3 % permanent hærdning).
· Mekaniske egenskaber:Identisk udbytte og ultimativ styrke som T6, men intern restspændingstensor reduceres med op til 85–90 %.
· Bearbejdelighed:Enestående dimensionsstabilitet under høj-hastighed7075 aluminium fræsningog dreje.
· Primær anvendelse:Høj-præcisionsdele i 7075-aluminium, tynde-væggede strukturelle rammer til rumfart, chassis til medicinsk udstyr og komplekse robotkomponenter.
4. 7075-T7351 (overdrevet for modstand mod spændingskorrosion)
· Mikrostruktur:Kunstig ældningsproces i to-trin (105-120 grader efterfulgt af 160-180 grader). Eta-prime udfælder groft til stabile, usammenhængende eta-fase (MgZn2) partikler.
· Mekaniske egenskaber:Trækstyrken falder med 10 % til 15 % (udbytte ~435 MPa), men brudsejheden øges med 20 % til 30 %.
· Bearbejdelighed:Fremragende stabilitet under bearbejdning; spåner går renere end T6.
· Primær anvendelse:Marine strukturel hardware, offshore højtrykskomponenter-og kritiske fly-kontrollerer strukturelt smedegods, der opererer i salt-spraymiljøer.
7075 vs 6061 Performance Matrix & Materiale Substitution faldgruber
En almindelig fejl i specialdesignet komponent er at specificere 7075-T6 CNC-bearbejdning til applikationer, hvor 6061-T6 giver tilstrækkelig styrke. For at forstå basislegeringen i detaljer, se vores dedikerede6061 aluminium CNC bearbejdningsguide. Denne substitution fører ofte til unødvendige produktionsomkostninger og for tidlig komponentnedbrydning på grund af korrosion.
Dyb teknisk sammenligning på tværs af 4 kritiske akser
Akse 1: Styrke-til-vægtforhold og elasticitetsmodul
· Trækstyrkeudbytte:7075-T651 yder ved 503 MPa mod 276 MPa for 6061-T6. Til strukturelle led under ren spænding eller kompression kan en 7075-komponent designes med ca.45 % mindre tværsnitsareal-end en 6061 del til at håndtere tilsvarende arbejdsbelastninger.
· Elastikmodul:Begge legeringer udviser næsten identiske Young's Moduli (71,0 GPa for 6061 mod 71,7 GPa for 7075).
· Designadvarsel:Hvis en delfejltilstand udelukkende er drevet af elastisk afbøjning eller knækningsstivhed (styret af inertimomentIog ElastikmodulE), udskiftning af 6061 med 7075 giver nul afbøjningsfordel, samtidig med at råvareomkostningerne fordobles.
Akse 2: Korrosionsbestandighed og miljøforringelse
· 6061 legering:Danner en stabil, selv-passiverende oxidfilm (Al2O3). Den fungerer pålideligt i barske havmiljøer, industrielle kemikalier og udendørs eksponeringer uden overfladebehandling.
· 7075 legering:Indeholder 1,2% til 2,0% kobber. Kobber intermetalliske faser skaber mikro-galvaniske celler i aluminiumsmatrixen. Under salt-spray eller fugtige miljøer gennemgår ubehandlet 7075 hurtig grubetæring, intergranulær korrosion og spændingskorrosion (SCC).
· Tekniske krav:Alle 7075 komponenter fungerer udendørs eller i marine omgivelserskal passiveres eller belægges(f.eks. Chromate Conversion, Type II Anodize, Type III Hardcoat eller Epoxy Primer).
Akse 3: Overfladebehandling og anodiseringsrespons
· Type II dekorativ anodisering:6061 anodiserer for at producere lyse, meget ensartede klare, sorte eller levende farvefinisher. 7075 anodiserer til en mørkere, grålig underliggende nuance på grund af den legerende zink og kobber, hvilket gør farvematchning på tværs af forskellige produktionspartier udfordrende.
· Type III hård anodisering (Mil-A-8625):6061 bygger tætte oxidlag op til 50 µm med hårdhedsniveauer omkring 60-65 HRC-ækvivalenter. 7075 danner hardcoat-lag langsommere på grund af legeringsopløsning under elektrolyse, hvilket giver maksimale belægningshårdhedsniveauer omkring 50-55 HRC.
Akse 4: Bearbejdelighed, værktøjsslid og bearbejdningsomkostninger
· Chipdannelse:7075 bryder spåner, der er renere end 6061. 6061 har tendens til at danne lange, snorlige spåner, der risikerer at vikle sig rundt om spindelværktøjet uden aggressive spån-afbrydergeometrier.
· Skærekræfter og varme:7075 pålægger ~40% højere specifikke skærekræfter på CNC-spindler. Skærezonens temperaturer stiger hurtigt, hvilket accelererer slid på flankerne og mikro-spåner på hårdmetalskærekanter.

Køberbeslutningsmatrix: Materialevalgslogik
Brug denne beslutningslogik til at vælge mellem 6061-T6 og 7075-T651, før du frigiver tekniske tegninger til produktion.
|
Applikationssektoren |
Anbefalet legering |
Temperament |
Primær teknisk begrundelse |
|
Strukturelle rammer til flyveflyvninger |
7075 |
T651 |
Maksimal udbyttestyrke-til-vægtforhold under statiske nyttelaster med høj G-kraft. |
|
Automotive Suspension Vippearme |
7075 |
T651 |
Høj træthedsgrænse under dynamisk cyklisk belastning. |
|
Marine elektroniske kabinetter |
6061 |
T6 |
Fremragende pitting-korrosionsbestandighed i salttågemiljøer; lavere råpris. |
|
Effekter for høj-robotik- |
7075 |
T651 |
Lav masseinerti kombineret med høj stivhed-for at-vægte strukturel ydeevne. |
|
Væskemanifolder (hydraulisk/pneumatisk) |
6061 |
T6 |
Overlegen tryk-tæt integritet og lettere dybe-boringsadfærd. |
|
Optiske monteringsplader |
6061 |
T651 |
Lave omkostninger, lav restspænding, fremragende anodiseringsfarveensartethed. |
|
Racerbremsekalibre til biler |
7075 |
T7351 |
Høj termisk styrkefastholdelse kombineret med modstand mod spændingskorrosion. |
The 200% Cost Spike Trap: Dazao Over-Engineering Advisory
Et almindeligt købsproblem opstår, når en ingeniørafdeling som standard tegner titelblokke til7075-T6til alle aluminiumskomponenter.
Når 7075 vælges uden funktionel nødvendighed, stiger omkostningerne hurtigt:
1. Råmateriale Premium:7075 aluminium lager koster 7,50–9,50 pr. kg sammenlignet med 3,20–4,20 pr. kg for 6061.
2. Bearbejdningscyklustid:Spindeltilspændingshastigheder under skrubbearbejdning skal reduceres med 20–30 % for at forhindre for stor værktøjsudbøjning og værktøjsspåner.
3. Omkostninger til værktøjsslid:Pendfræsere i massivt hårdmetal, der behandler 7075, oplever accelereret slid, hvilket kræver hyppige offsetjusteringer og værktøjsskift.
4. Obligatoriske overfladebelægninger:7075 kan ikke efterlades rå i udendørs eller industrielle omgivelser, og tilføjer obligatorisk passivering eller anodisering af procestrin.
Dazao designråd:Angiv kun 7075-T651, når de beregnede sikkerhedsmargener med 6061-T6 falder til under 1,25 under belastningsforhold med maksimalt udbytte, eller når vægtreduktion direkte driver systemets ydeevne.
Fire proprietære 7075-bearbejdningssmertepunkter og Dazao-ingeniørløsninger
Generiske bearbejdningsguider behandler ofte 7075-aluminium som standardaluminiumslegeringer, idet de ignorerer kritiske fysiske fænomener, der forårsager strukturskrot, for tidlig feltfejl eller æstetiske batchafvisninger. Nedenfor er fire specifikke tekniske udfordringer, man støder på ved bearbejdning7075 aluminium cnc dele, ledsaget af de dokumenterede afhjælpningsprotokoller udviklet påDazao Maskiner.

Smertepunkt 1: Asymmetrisk restspændingsfrigivelse og makro-forvridning
Metallurgisk rodårsag
Valset 7075-T6-plademateriale bevarer komplekse interne spændingsprofiler fra svære vandaflukningsoperationer. De ydre lag eksisterer i trykspænding, mens kernen udviser høj trækspænding. Når CNC-fræseoperationer fjerner asymmetrisk metal (såsom bearbejdning af dybe lommer eller indvendige ribber kun på den ene side), ødelægges balancen af belastningsenergi på tværs af den neutrale akse.
Som et resultat tvinger det ubearbejdede tryklag på bundfladen det resterende materiale til at bøje sig opad, hvilket resulterer i alvorlig fladhed, vinkelrethed og positionsfejl.
Dazao standarddriftsløsning
1. Materialespecifikation, hård lås:Dazao kræver, at alt plademateriale, der overstiger 20 mm tykkelse, udelukkende skal anskaffes som 7075-T651 (strækspænding-aflastet pr. AMS-QQ-A-250/12).
2. Symmetrisk grovbearbejdningsstrategi:CNC-programmører spejler skrubningsbaner på tværs af modstående flader, skruber side A (efterlader 1,5 mm lager), vender delen til ru side B (efterlader 1,5 mm lager), hvilket sikrer afbalanceret belastningsfrigørelse.
3. Termisk stressaflastning mellem-trin:For strukturelle komponenter med vægtykkelser under 2,0 mm gennemgår delene en midt--processspændingsaflastning-termisk gennemvædning ved 120 grader (±5 grader) i 6 timer, efterfulgt af ovnafkøling med stille-luft før den endelige færdigfræsning.
4. Dynamisk høj-efterbehandling:Finish-passeringer udføres ved lette radiale skæredybder (ae Mindre end eller lig med 0,25 mm) ved skærehastigheder på over 600 m/min, hvilket forhindrer mekanisk indføring af ny overfladespænding.
Smertepunkt 2: Nedbrydning af træthedsliv via hård anodiseringsmikro-revner
Metallurgisk rodårsag
Ingeniører specificerer ofte Type III hård anodisering (MIL-A-8625 Type III, 50 µm tykkelse) ved høj belastning7075 aluminium rumfartsdelefor at maksimere slidstyrken. Imidlertid er hårde anodiske aluminiumoxid (Al2O3) belægninger skøre. Under trækbelastningscyklusser udvikler aluminiumoxidlaget fine, lodrette mikrorevner-.
Disse mikro-revner fungerer som mikro-hak ved grænsefladen mellem oxidlaget og 7075-T6-substratet. Under cyklisk dynamisk belastning udløser spændingskoncentrationer ved disse revnespidser initiering af træthedsrevner, hvilket reducerer delens levetid ved at30 % til 50 %.
Dazao standarddriftsløsning
1. Pre-Anodize Shot Peening:Før anodisering gennemgår kritiske dynamiske komponenter en kontrolleret shot pening ved hjælp af keramiske perler (Zirshot Z400, Almen-intensitet 0,006–0,008A, 200 % dækning). Denne proces bibringer et resterende trykspændingslag (-200 MPa til -350 MPa) til en dybde på 0,15 mm under metaloverfladen, hvilket effektivt standser mikrorevnernes udbredelse.
2. Selektiv områdemaskering:Høje-spændingsradier (R > 3,0 mm) og kritiske huller maskeres ved hjælp af tilpassede gummipropper eller kemiske lakker for at forhindre dannelse af hård anodisering i lokaliserede høje-træthedszoner.
3. Duplex tætningsbehandling:Hårde-anodiserede dele forsegles med en varm nikkelacetatopløsning efterfulgt af en PTFE-imprægneringsforsegling for at smøre interne oxidporer og forsinke mikro-revneudbredelse under bøjningsmomenter.
Smertepunkt 3: Råmaterialekemivariationer & anodiseringsfarveustabilitet
Metallurgisk rodårsag
7075 aluminium indeholder høje procentdele kobber (op til 2,0%) og zink (op til 6,1%). Mindre variationer i lokal kemisk koncentration på tværs af forskellige møllevarme (varmetal) eller råmaterialeleverandører fører til kemisk mikro-segregation.
Under kemisk ætsning og svovlsyreanodisering opløses områder med forhøjet lokalt kobberindhold med accelererede hastigheder, hvilket forårsager mørke striber, uklare grå pletter eller synlige partier-til-farveuoverensstemmelser, når dele farves sorte eller klare.
Dazao standarddriftsløsning
|
Inspektions- og behandlingsstadiet |
Dazao Technical Execution Standard |
Udstyr / Værktøj brugt |
|
1. Råvaremodtagelse |
Røntgenfluorescens (XRF) spektro-analyse på alle indkommende aluminiumsmøtrikker; afvis råmateriale, hvis Cu-indholdet svinger > 0,3 % over batchen. |
Olympus Vanta Håndholdt XRF Analyzer |
|
2. Opdeling af varmeparti |
Streng batchmærkning og adskillelse. Et enkelt produktionsforløb påpræcision 7075 aluminium delebearbejdes udelukkende fra et enkelt varmenummer. |
ERP Lot Sporbar Stregkodningssystem |
|
3. Ætsningsforbehandling.- |
Udskiftning af aggressiv natriumhydroxid (NaOH) kaustisk ætsning med en mild fluorid-baseret syreafskæringsprocedure for at forhindre genaflejring af kobber. |
Surt Fluor-afsugningsbad |
Smertepunkt 4: Afisolering af indvendigt gevind og galvanisk korrosion under moment
Metallurgisk rodårsag
Ingeniører designer ofte gevindskårne blinde huller direkte ind ibrugerdefinerede 7075 aluminium komponentertil fastgørelse med rustfri stål (304 eller 316) bolte. Dette skaber to forskellige fejltilstande:
1. Trådskæring / afisolering:Mens 7075 er hård, er dens forskydningsstyrke (330 MPa) lavere end hærdet stål. Under højt tilspændingsmoment eller dynamiske vibrationer afisoleres indvendige aluminiumgevind.
2. Galvanisk korrosion:Den galvaniske potentialforskel mellem 7075 aluminium (-0,75V) og 316 rustfrit stål (-0,05V) i fugtige omgivelser skaber et aktivt galvanisk par. Aluminiumssubstratet omkring gevindtoppene fungerer som en offeranode, korroderer til hvidt aluminiumhydroxidpulver og forårsager fastgørelsessvigt eller samlingsfejl.
Dazao standarddriftsløsning
1. Formel for trådindgrebsdybde:For direkte indskæring i 7075-T651, minimum indvendig gevindindgrebslængde (Hmin) skal opfylde:
HminStørre end eller lig med 2,0×D
(hvorDer den nominelle hovedgevinddiameter).
2. Helicoil & Keensert-integration:For alle kritiske strukturelle forbindelser eller gevind, der er genstand for periodisk adskillelse, installerer Dazao 304 rustfrit stål massiv væg nøgle-låseindsatser (Keenserts) eller trådgevindindsatser (Helicoils).
3. Galvanisk isolationsbelægning:Alle indsatser af rustfrit stål, der er placeret i 7075-matricer, installeres ved hjælp af en kromat-baseret fugemasse (AMS 3374) eller zink-chromatprimer for at tætne mikro-spalten mod fugtindtrængning og bryde det galvaniske elektriske kredsløb.
Praktisk 7075 CNC-bearbejdningsvejledning
Udførelse af høj-effektivitet7075 aluminium bearbejdningkræver valg af dedikerede skæreværktøjsgeometrier, optimering af spindelhastigheder og tilspændingshastigheder og implementering af-realtids termisk kompensation. For grundlæggende strategier for fræseparametre, gennemgå vores omfattendeCNC fræsning af aluminium procesguide.

Værktøjsvalg & skæregeometrier
Standard 2-sporet hårdmetal endefræsere designet til blødt 6061 aluminium vil skravle og lide for tidlige hjørneafslag ved skæring af 7075-T651.
|
Parameter for skæreværktøj |
Fræsning 7075-T651 (Solid Carbide) |
Drejning 7075-T651 (karbidindsats) |
Dybdeboring 7075-T651 |
|
Underlagsgrad |
Sub-mikronkornet wolframcarbid (10 % Co) |
Mikro-korn hårdmetal (K10-K20) |
Solidt hårdmetal med indvendige kølevæskehuller |
|
Værktøjsbelægning |
DLC (Diamond-Like Carbon) eller Ubelagt poleret |
TiB2 (Titanium Diboride) / Ubelagt |
ZrN (zirkoniumnitrid) |
|
Antal fløjter / kant |
3 fløjter (lommer), 4 fløjter (sidefinish) |
Enkeltpunktsindsats (VCGT / CCGT) |
2-fløjte parabolsk fløjte geometri |
|
Helix / Rake vinkel |
45 graders variabel helix / positiv 12 graders rive |
Positiv 15 graders toprivningsvinkel |
30 graders helixvinkel |
|
Reliefvinkel |
10 graders primær radial relief |
7 graders frivinkel |
135 graders splitpunktsvinkel |
Høj-skæreparametre (HSM Matrix)
Nedenfor er de basisbearbejdningsparametre, der er etableret på Dazao 5--akse CNC-bearbejdningscentre, der anvender høj-gennem-spindelkølevæske (70 bar).
|
CNC betjening |
Skærehastighed Vc (m/min) |
Fremføring pr. tand fz (mm/tand) |
Radial dybde ae (mm) |
Aksial dybde ap (mm) |
Værktøjsslidbegrænsende note |
|
Tung ansigtsfræsning |
450 - 650 |
0.12 - 0.20 |
0,70 x Cutter Dia |
2.5 - 4.0 mm |
Oprethold konstant engagement; rulle til udskæring. |
|
Højeffektiv-lommer |
500 - 800 |
0.08 - 0.14 |
0,10 x Cutter Dia |
2,0 x Cutter Dia |
Brug trochoidale fræseværktøjsbaner; undgå fuld spaltning. |
|
Præcis sidefinish |
600 - 900 |
0.04 - 0.08 |
0.15 - 0.30 mm |
1,5 x fræser Dia |
Luftblæsning eller 70 bar kølevæske for at forhindre genskæring af spåner. |
|
7075 Aluminiumsdrejning |
350 - 550 |
0.15 - 0.30 mm/omdr |
0,50 x Indstiksradius |
1.5 - 3.0 mm |
Brug polerede VCGT-indsatser for at eliminere BUE. |
|
Dybt hul boring |
150 - 220 |
0.08 - 0.15 mm/omdr |
Hul Dia |
Hakker ved 3xD |
Høj-intern kølevæske (70 bar) obligatorisk. |
Termisk kontrol og CTE-matematikkompensation
7075 aluminium udviser en høj termisk udvidelseskoefficient (CTE):
=23.4×10⁻⁶K−1(0,0234 mm/m pr ∘C)
Hvis skærezonevarmen øger en 500 mm lang strukturel emnetemperatur med 15 grader under en længere fræsecyklus, udvider det fysiske metal sig med:
ΔL=L× ×ΔT=500mm×0,0000234×15=0.1755mm
Hvis delen er færdig, mens den er varm og senere inspiceret i et 20 graders kvalitetslaboratorium, vil den krympe med0,1755 mm, blæser forbi snævre tolerancer. For detaljerede strategier for at opretholde præcisionsgrænser på tværs af temperaturudsving henvises til voresaluminium CNC bearbejdning tolerancer guide.
Dazao Thermal Management Standard
· Klimakontrolleret butikssal:Alle CNC-maskiner behandlinghøjstyrke aluminiumslegeringdele fungerer inden for temperaturregulerede-indkapslinger, der holdes på 20 grader ±1 grad.
· Kølevæsketemperaturkøling:Skærevæskebeholdere er udstyret med aktive kølekølere, der holder kølevæsketemperaturen på 19 grader ±0,5 grader.
· CMM termisk termalisering:Dele, der er bearbejdet i Dazao, lægges i blød inde i CMM-målelaboratoriet i mindst 4 timer før den endelige dimensionssignering-af.
Udvælgelse af overfladefinish og toleranceprincipper for 7075-komponenter
Korrekt valg af overfladefinish er afgørende for at beskytte7075 aluminium cnc delemod miljøkorrosion og samtidig sikre, at snævre træktolerancer bevares efter-behandling.

Sammenligningstabel for overfladebehandlingsprocesser
|
Efterbehandlingsproces |
Tykkelse specifikation |
Dimensionel vækst (pr. overflade) |
Overfladehårdhed |
Primær korrosion / funktionel fordel |
|
Alodine 1200 / Chem Film |
Mikroskopisk (< 1 µm) |
0,00 mm (ubetydelig) |
Samme som substrat |
Bevarer fuld elektrisk ledningsevne; fremragende maling base. |
|
Type II anodisering (klar/farve) |
15 µm - 25 µm |
+7.5 µm til +12.5 µm |
~300 HV |
Standard atmosfærisk beskyttelse; dekorativ farveidentifikation. |
|
Type III hård anodisering |
50 µm (±5 µm) |
+25.0 µm (±2.5 µm) |
450 - 550 HV (50-55 HRC) |
Ekstrem slidstyrke ved glidning; 1000+ timers vurdering af saltspray. |
|
Elektroløs fornikling |
10 µm - 25 µm |
Lige til belægningstykkelse |
600 - 900 HV (før/efter bagning) |
Ensartet dækning inde i dybe blinde huller; høj kemisk resistens. |
|
Perleblæsning (Glasperle #8) |
N/A (subtraktiv) |
-2 µm til -5 µm |
N/A |
Fjerner CNC-værktøjsmærker; skaber ensartet satinmat tekstur (Ra 1,6 µm). |
Kompensation for dimensionel vækst og hældningsdiameter
Anodisering er en konverteringsproces: 50% af den endelige oxidfilmtykkelse trænger ind i aluminiumssubstratet, mens 50% opbygges udad fra den oprindelige dimension.
Ydre dimensionel vækst pr. overflade=0.5×Total belægningstykkelse
Justering af stigningsdiameter for tapede huller
Ved hård anodisering af indvendige gevind, skal stigningsdiameteren (Dp) krymper i et forhold på 4:1 i forhold til vækst på enkelt-sidebelægning (Δtbuild):
ΔDp=4×udadgående opbygning-op=4×(0,5×total belægningstykkelse)
For en 50 µm hardcoat (Build-Up=25μm), falder den indvendige stigningsdiameter med:
ΔDp=4×0,025 mm=0.100 mm
Dazao CNC-udførelsesregel:Maskinmestre skal bruge specielleoversize vandhaner(såsom GH-6 eller specialskærere med stigningsdiameter) før anodisering, så indvendige gevind lander præcist inden for standard 6H-gevindklassegrænser efter opbygning af hård anodisering.
Høj-stressapplikationsteknik på tværs af rumfart, forsvar og racerløb
På grund af dens høje flydespænding, dynamiske træthedsbestandighed og vægtbesparelser tjener 7075 aluminiumsbearbejdning kritiske applikationer på tværs af høj-teknologiske industrier.
1. Aerospace & Defence (Aerospace Aluminium Machining)
· Komponenter:Flyvingebeslag, strukturelle skotrammer, aktiveringsforbindelser til missilfinner, monteringsbeslag til landingsstel.
· Tekniske krav:Maksimal styrke-til-vægtforhold, 100 % materialepartisporbarhed (MTR), obligatorisk 100 % ultralydsfejldetektion pr. AMS-STD-2154.
2. Motorsport & Automotive Racing
· Komponenter:Brugerdefinerede affjedrede bærearme, billet-bremsehatteadaptere, styrespindler, motorforbindelsesstænger (drag racing-applikationer).
· Tekniske krav:Dynamisk træthedsmodstand under multi-aksiale cykliske belastninger, lav uafjedret vægt, snævre tolerancetrykpasninger.
3. Avanceret-robotik og automatisering
· Komponenter:Høj-leddede robotarmled, harmoniske drevreduktionshuse, høj-hastighedsende-effektorrammer.
· Tekniske krav:Lav rotationsinerti kombineret med ekstrem stivhed for at forhindre strukturel resonans under hurtig deceleration.
4. Præcisionsmedicinske og kirurgiske instrumenter
· Komponenter:Bærbare kirurgiske robotstøttearme, eksoskelet strukturelt chassis, højtryksvæskemanifolder.
· Tekniske krav:Biokompatible passiverede overfladefinisher, lav strukturel vægt til ergonomisk håndholdt positionering.
Omkostningsdrivere & Design for Manufacturability (DFM)-regler for 7075-dele
At forstå, hvordan bearbejdningsbeslutninger påvirker de endelige stykpriser, giver indkøbsteams og designingeniører mulighed for at optimere budgetter uden at gå på kompromis med ydeevnen.
Fordeling af omkostningsdrivere for 7075-bearbejdning
Fremstilling af høj-præcision7075 aluminium cnc deleinvolverer betydelige omkostningsmultiplikatorer sammenlignet med almindelige kommercielle legeringer. Dazao Machinery opdeler de 5 primære omkostningsdrivere nedenfor for at hjælpe indkøbsdirektører med at optimere de samlede enhedsanskaffelsesomkostninger.
1. Råvarelager og køb-til-forhold (35 % af de samlede omkostninger)
· Grundmateriale Cost Premium:Rå 7075-T651 pladebeholdning har en premium markedspris på $7,50 til $9,50 pr. kilogram sammenlignet med $3,20 til $4,20 pr. kilogram for standard 6061-T6-plader.
· Materialeudnyttelseseffektivitet:For komplekse strukturelle beslag til rumfart overstiger materialefjernelsesforholdet (Køb-til-Fly-forhold) ofte 6:1 eller 8:1 (hvilket betyder, at 85 % af råblokken omdannes til chips). Genanvendelse af aluminiumskrot returnerer kun ~$1,20 pr. kilogram, hvilket resulterer i et permanent tab af råmaterialeværdi under tunge lommer.
2. Spindelbearbejdningstid og arbejdshastighed (42 % af de samlede omkostninger)
· Grænser for skærehastighed:På grund af højere hårdhed (150 HB) og højere skæremodstand skal skrubbearbejdningsvolumetriske metalfjernelseshastigheder (MRR) for 7075-T651 reduceres med 25 % til 35 % i forhold til 6061 for at opretholde termisk ligevægt og værktøjslevetid.
· Multi-opsætningscyklusser:Komplekse rumfartsgeometrier kræver flere fastspændingsopsætninger eller 5-aksede kontinuerlige fræseværktøjsbaner, hvilket øger maskinens timeregning sammenlignet med simpel 3-akset fræsning.
3. Skæreværktøjsforbrug og -slid (10 % af de samlede omkostninger)
· Accelereret flanke- og hjørneslid:Højt indhold af zink (op til 6,1%) og kobber (op til 2,0%) forårsager slibende slid på værktøjets skærkanter. Standard ucoatede pindfræsere lider hurtigt af mikro-spåner.
· Værktøjskvalitetsomkostninger:Dazao kræver sub-mikronkornede hårdmetalskærere udstyret med Diamond-Like Carbon (DLC) eller TiB2-belægninger. Disse specialiserede værktøjer koster 3 gange mere end standard pindfræsere og udviser en 40 % kortere effektiv skærelevetid ved skæring i 7075-T651.
4. Stressaflastning og termisk behandling mellem-trin (5 % af de samlede omkostninger)
· Sekundær termisk bagning:For at forhindre asymmetrisk forvridning af lommer kræver dele, der er under fjernelse af tungmetal, mellem-processen termisk spændingsaflastning ved 120 grader i 6 timer. Dette tilføjer gebyrer for ovndrift, dellastningsarbejde og 24 timers total gennemløbstid.
5. Overfladebehandling og CMM-kvalitetsinspektion (8 % af de samlede omkostninger)
· Type III Hardcoat Krav:Obligatorisk passivering eller MIL-A-8625 Type III hård anodisering kræver præcis elektrolytisk tankkontrol, specialiseret maskering til dynamiske træthedszoner og kontrol af gevindstigning efter plettering.
· Præcisions CMM-revision:Høj-præcisionskomponenter med tolerancer ned til ±0,005 mm kræver obligatorisk 4-timers termisk stabilisering efterfulgt af fuld 3D CMM-sondering og materialespektroanalysedokumentation.
DFM-tjekliste: Reduktion af 7075 delomkostninger med op til 35 %
Anvendelse af praktiske regler for Design for Manufacturability (DFM) reducerer direkte maskinens køretid, forlænger skæreværktøjets levetid og eliminerer skrotrisiko.
1. Optimer indre hjørneradier:Undgå skarpe indvendige lodrette hjørner (R<0.1×Depth). Set internal radii to R≥0.2×Pocket Depth. This allows larger diameter end mills to run at high feed rates without triggering corner chatter.
2. Begræns Deep Pocket-forhold:Oprethold forholdet mellem dybde-til-bredde af indvendige lommer under 4:1. Dybere hulrum kræver hårdmetalskærere med lang rækkevidde-, der kører med reducerede skæreparametre, hvilket øger spindeltiden med op til 200 %.
3. Standardiser indvendige gevinddybder:Hættegevinddybder ved 2,0×D. Gevinde, der er dybere end 2,5×D, øger drastisk brudhastigheden for tap i hårdt 7075-T651-materiale.
4. Angiv tolerancer med omtanke:Reserver snævre tolerancer (±0,010 mm) udelukkende til kritiske lejepasninger eller justeringsstifter. Se vores vejledning til aluminium CNC-bearbejdningstolerancer for at evaluere realistiske omkostninger-i forhold til-toleranceafvejninger.
5. Standardiser værktøjsafstandsaffasninger:Brug 45∘affasninger frem for komplekse 3D-radier på udvendige delekanter for at muliggøre afgratning direkte på CNC-maskinen ved hjælp af en enkelt affasningsfræser.
Samarbejde med Dazao Machinery
Xiamen Dazao Maskinerfungerer som en ISO9001:2015 og IATF16949:2016 certificeret kildefabrik med speciale i høj-præcision7075 aluminium bearbejdning serviceløsninger.

Dazao Produktion & Kvalitetsgarantier
· 100 % materialesporbarhed:Fuld mølletestrapport (MTR) med varmenummersporing og certifikater for kemisk sammensætning leveres med hver forsendelse.
· Avanceret flerakseflåde-:3-aksede, 4-aksede og samtidige 5-aksede CNC-bearbejdningscentre (DMG MORI / Haas), der er i stand til at holde tolerancer ned til ±0,005 mm.
· Integreret proceskontrol:I-hus spændingsaflastning-termisk behandling, CMM-dimensionsinspektion (Zeiss), XRF-materialevalidering og specialiseret overfladebehandling.
· Global logistikemballage:Tilpasset vakuum-forseglet, anti-korrosions-VCI-emballage til lang-hav- og lufttransport.
Konklusion
7075 aluminium er et enestående materialevalg til komponenter, der kræver ultra-høj flydespænding, dynamisk træthedsmodstand og minimal vægt. Dog mestringcnc-bearbejdning 7075 aluminiumkræver specialiserede tekniske kontroller for at overvinde skævhed, trådslid, mikro-segregation og belægningsskørhed.
Ved at specificere7075-T651, anvendelse af DFM-retningslinjer og samarbejde med en erfaren præcisionsproducent som f.eksXiamen Dazao Maskiner, kan indkøbsdirektører og ingeniørteams opnå højtydende-tilpassede komponenter til tiden og inden for budgettet.

Ofte stillede spørgsmål
01.Hvordan forhindrer du tyndvæggede 7075-aluminiumsdele i at bøje under lommefræsning?
02.Hvilken taptype og gevinddybde fungerer bedst til at banke 7075-T651 uden at gå i stykker?
03.Hvorfor forårsager Type III hård anodisering tidlig træthedsfejl i 7075-komponenter?
04.Hvorfor anses 7075-aluminium for ikke--svejsbart sammenlignet med 6061?
05.Hvorfor er 7075 CNC-bearbejdning væsentligt dyrere end 6061-bearbejdning?
06.Hvad forårsager plettede farvevariationer ved anodisering af 7075 dele sort eller klar?