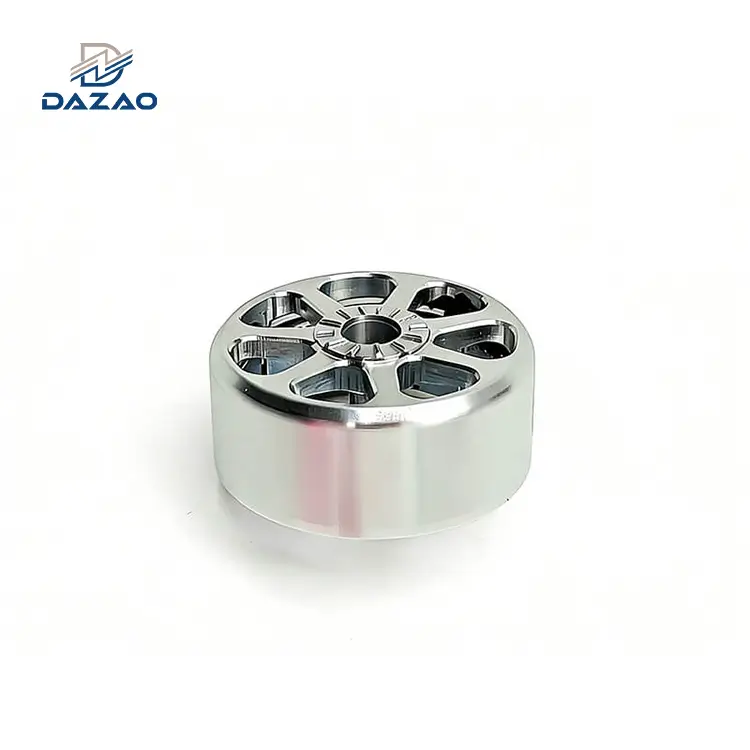
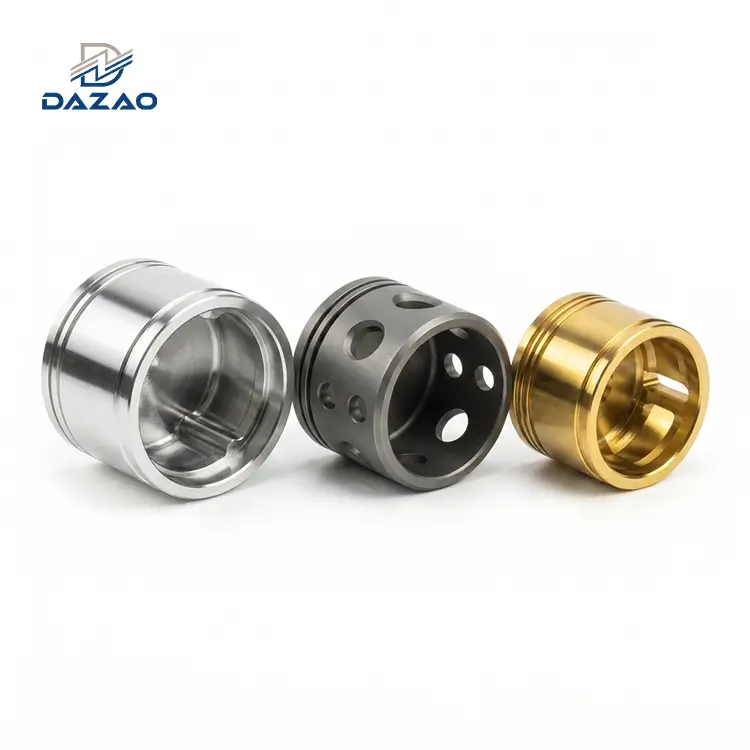
Hvorfor overfladefinish dikterer tilpasset dels levedygtighed?
Et hyppigt post-tema i især fremstilling involverer en klassisk indkøbsfejl: indkøbsteams, der specificerer anodisering for at skjule mindre bearbejdningsmærker. Når de fysiske dele ankommer, er købere chokerede over at opdage, at den anodiske belægning forstærkede substratridserne med en størrelsesorden.
Den fysiske virkelighed af overfladeteknik er uforsonlig. Som en ISO9001:2015 og IATF16949:2016 certificeret producent af tilpassede dele forstår Xiamen Dazao Machinery, at valg af en efter-behandlingsmetode kræver mere end at vælge en farve fra et katalog. Det anodiske lag er krystallinsk og meget ensartet; det gengiver trofast mikro-topografien af basisaluminium.
DenneCNC overfladefinish sammenligningleverer en streng teknisk opdeling af visuelle variationer, dimensionelle påvirkninger og økonomiske realiteter. Ved at analysere faktuelle tekniske data kan forsyningskædeledere og mekaniske designere udføre korrekte DFM-beslutninger (Design for Manufacturing), før de udsteder en indkøbsordre til enhver kinesisk-baseret fabrik eller global leverandør.
Som-Machined vs Bead Blasted vs Anodized: The Visual & Functional Truth
Forståelse af de grundlæggende mekaniske vekselvirkninger af forskellige finish forhindrer dyrt efterarbejde. Uanset om du fræserAl6061-T6til elektroniske kabinetter eller drejning af standard messing til fittings er substratets reaktion på efter-behandling yderst forudsigelig. Nedenfor er en teknisk opdeling af de tre grundlæggende overfladetilstande og deres funktionelle realiteter.

1. Som-bearbejdet: Maksimering af funktionel præcision
Desom-bearbejdettilstand efterlader CNC-fræsnings- eller drejningsmærkerne synlige. Denne finish bevarer den nøjagtige dimensionelle integritet opnået af værktøjsmaskinen. Til parringsoverflader, der kræver±0,001 tommer tolerancereller strenge planhedskontrol, bevaring af den-bearbejdede overflade forhindrer efter-behandlingsoperationer i at ændre geometrien. Det visuelle udseende afspejler endefræserens eller planfræserens nøjagtige vej, hvilket giver en industriel, mekanisk æstetik.
2. Perleblæst: Blændingsreduktion & matkonsistens
Perleblæsningbruger trykluft til at drive sfæriske glasperler mod delen. I modsætning til sandblæsning, der anvender kantede medier til aggressivt at strippe materiale, gnider glasperler overfladen. Denne proces deformerer plastisk mikro-toppene af bearbejdningsmærkerne, hvilket skaber en ensartet, ikke-retningsbestemt mat finish. Ingeniører specificerer dette for at eliminere lys genskin og sløre lysværktøjsovergange, især på eksterne kosmetiske huse.
3. Anodiseret (Type II): Beyond Cosmetic Coloring
Anodiseringer en elektrolytisk passiveringsproces, der øger tykkelsen af det naturlige oxidlag på aluminiumsdele. Type II svovlsyreanodisering producerer typisk et lag imellem5μm og 25μmtyk. Det giver høj korrosionsbestandighed, øget overfladehårdhed (typisk300-400 HV), og en porøs struktur, der er i stand til at absorbere organiske farvestoffer til farvning. Det er en oxidvækstproces, ikke en sprøjtebelægning.
Ra 1.6 vs Ra 3.2 Dilemma: Skjulte CNC-bearbejdningsomkostninger
Specifikationen af overfladeruhed har stor indflydelse på cyklustider og værktøjsforbrug. Debatten om Ra 1.6 vs Ra 3.2 (målt i mikrometer) er en konstant kilde til friktion mellem design- og produktionsteams.
Visuel og taktil diagnostik
A Ra 3.2 finish(ca. 125 µin) præsenterer en synlig, let tekstur. Hvis du kører en negl hen over overfladen, registreres foderlinjernes kamme. ENRa 1,6 finish(ca. 63 µin) kræver strammere trin-over og langsommere fremføringshastigheder, hvilket resulterer i en meget jævnere taktil fornemmelse, hvor værktøjsmærker er synlige, men næsten ikke kan registreres ved berøring.
Konsensus: Hvorfor ingeniører over-specificerer Ra 1.6?
Erfarne maskinmestre bemærker ofte, at anvendelse af en global Ra 1.6-forklaring på en hel tegning er en primær årsag til spildt budget. Opnåelse af Ra 1.6 i stedet for Ra 3.2 kræver ofte en dedikeret målgang med en høj-hastighed, lav-fremføringsværktøjsbane. Dette specifikke krav forlænger CNC-spindeltiden eksponentielt og accelererer værktøjsslid, hvilket direkte oppuster stykprisen uden nogen funktionel fordel for ikke-parrende overflader.
DFM-strategi: Brug af CNC-værktøjsbaner som "gratis" æstetisk design
Standard industrirådgivning dikterer afdækning af værktøjsmærker ved at betale for sekundær perleblæsning. Dazao-ingeniører bruger en anden DFM-tilgang: at våbensom-bearbejdet værktøjsstifor æstetisk værdi.
I stedet for at bekæmpe Ra 3.2-teksturen, optimerer vores programmeringsteam CAM-strategien. Ved at udnyttekoncentriske kammuslingværktøjsbanereller præcistværs-rutiner, der vender mod hinanden, transformeres de synlige Ra 3.2-tilførselslinjer til bevidste,- højteknologiske geometriske mønstre. Denne strategi udnytter den naturlige kinematik5-akset CNC fræsningat give en unik industriel tekstur, eliminere behovet for separate perleblæsningsoperationer og optimere projektbudgettet.
|
Specifikation |
Taktil fornemmelse |
CNC-cyklustidspåvirkning |
Værktøjsslidpåvirkning |
Anbefalet anvendelse |
|
Ra 3,2 (125 µin) |
Små kamme |
Basislinje (1,0x) |
Basislinje (1,0x) |
Indvendige beslag, standard ikke-kosmetiske ansigter |
|
Ra 1,6 (63 µin) |
Glatte, mindre linjer |
Høj (1,5x - 2.0x) |
Høj |
O-ringriller, termiske grænseflader, glidende tætninger |
|
Ra 0,8 (32 µin) |
Nær spejl |
Ekstrem (3,0x+) |
Ekstrem |
Høj-væsketætninger, optiske beslag |
Perlesprængning + anodisering: Undgå tolerancestak-op-fælder
At kombinere perleblæsning med anodisering er industristandarden for forbrugerelektronik og førsteklasses industriel hardware. Denne kombination introducerer dog strenge optiske og dimensionelle variabler, der forårsager store produktionsfejl, hvis de ignoreres.
Det optiske paradoks: Hvorfor sorte anodiserede dele bliver "grå"
En almindelig fejl rapporteret i ingeniørkredse opstår, når dele bestilt med sort anodisering ankommer til at se falmet, kul eller mørkegrå ud.
Dette er det optiske paradoks ved kraftig perlesprængning. Når en operatør bruger et aggressivt slibemiddel med lavt-masket net (frembringer dybe mikro-dale), øges overfladearealet drastisk. Under anodiseringsprocessen mætter farvestoffet fuldt ud det porøse oxidlag. Den tunge mikro-tekstur forårsager dog alvorligediffus refleksionaf indkommende lys. Lysspredning på tværs af ru topografi vasker visuelt mørke farvestoffer ud.
For at sikre dyb, mættet sort farve, kortlægger Dazao specifikke glasperlemasker (f.eks.#120 til #170 mesh) direkte til den valgte farvetæthed. Styring af blæsetrykket kl40-60 PSIsikrer, at vi udflader bearbejdningstoppene uden at skabe de overdrevne mikroskopiske kratere, der forårsager den udvaskede -optiske illusion.

Tolerance Stack-Op: H7 Press-Fit Bore Killer
Mange designere behandler overfladebehandling som et rent kosmetisk lag, der negligerer den matematiske indvirkning på delens geometri. Kombinationen af perleblæsning og anodisering skaber et tovejsdimensionelt skift kendt somTolerance stak-op.
· Materialefjernelse (perleblæsning):Penning af overfladen komprimerer og fjerner en mikroskopisk mængde aluminium, hvilket typisk reducerer ydre dimensioner ved at0,0001 til 0,0003 tommer.
· Materialetilsætning (Type II anodisering):Oxidlaget trænger ind i underlaget med 50 % af dets tykkelse og bygger op udad med 50 %. Et standard 15μm oxidlag vil øge den ydre dimension med ca0,0003 tommer (7,5 μm)pr overflade.
På en tightH7 tryk-tilpas boringfor en tilpasset lejekappe vil disse skift ødelægge interferenspasningen. Dazao ingeniørmandatBrugerdefineret maskeringprotokoller for enhver indvendig boring eller parringsoverflade, der kræver tolerancer, der er snævrere end ±0,02 mm. Vi implementerer præcisions-skårne silikonepropper og specialiserede UV--hærdende maskeringsharpikser for at isolere kritiske geometrier fra både blæsemediet og elektrolytisk syrebad, hvilket sikrer, at rå-metaldimensionelle integritet forbliver intakt.
Omkostningsligningen: Ægte anodiseringsomkostninger og budgetoptimering
Indkøbsprofessionelle kræver nøjagtige data om, hvordan efterbehandlingsvalg påvirker den endelige faktura. Anodiseringsomkostninger er ikke en fast sats; det er en dynamisk formel drevet af overfladeareal, krav til reoler og batchfysik.
Nedbrydning af anodisering af minimumspartigebyrer (MLC)
· Minimum Lot Charge (MLC):Kemisk behandlingstanke kræver massiv elektrisk strøm og streng kemisk titrering uanset batchstørrelse. Fabrikker håndhæver en MLC (ofte $50 til $150 pr. kørsel) for at dække tankaktivering. At køre fem prototypedele har de samme elektrokemiske basisomkostninger som at køre halvtreds dele.
· Brugerdefineret reoldesign:Dele skal være fysisk fastspændt til titanium eller aluminium stativer for at lede elektrisk strøm. Hvis din del mangler gevindhuller eller skjulte ikke-kosmetiske overflader til reoler, skal ingeniører designe tilpassede fjederbelastede-titanium-armaturer. Komplekse reoler øger drastisk lønomkostningerne pr.-enhed.
· Maskeringsarbejde:Hvert maskeret hul kræver manuel isætning og fjernelse af silikonepropper. Angivelse af maske-alle-tappede-huller på et chassis med halvtreds M3-gevind vil øge de samlede montageomkostninger kraftigt på grund af manuelt arbejde.
Undgå "Premium Finishing"-affaldsfælden
En streng regel i industrielt indkøb: Brug aldrig overfladebehandling til at redde dårlig bearbejdning. At instruere en fabrik i at køre lange perle-blæsningscyklusser for at slette kraftige skraveringsmærker eller dybe udhulninger, vil kun resultere i formforvrængning og høje skrothastigheder. Optimal delgeometri skal etableres under CNC-fasen.
Dazaos overfladefinish beslutningsmatrix
For at optimere dit brugerdefinerede projektbudget anbefaler Dazao følgende routinglogik:
|
Komponent funktion |
Anbefalet afslutningsstrategi |
Omkostningspåvirkning |
DFM begrundelse |
|
Indvendige beslag / skjulte strukturelle |
Som-bearbejdet (Ra 3.2) |
Laveste |
Ingen kosmetiske krav; maksimerer dimensionsnøjagtigheden. |
|
Termiske køleplader / væskekanaler |
Som-bearbejdet (Ra 1,6) |
Medium |
Forbedrer termisk kontaktareal og væskestrømningseffektivitet. |
|
Eksterne kabinetter / paneler |
Perleblæst + anodiseret |
Høj |
Fjerner værktøjsmærker, giver førsteklasses mat æstetik og ridsefasthed. |
|
Slidflader / glideskinner |
Hard Coat Anodized (Type III) |
Højest |
Leverer 60 Rockwell C hårdhed og overlegen slidstyrke. |
Konklusion: Konstruktion af den perfekte overflade
Succesfuld produktudvikling er afhængig af den strenge balance mellem mekaniske tolerancer, visuelle krav og enhedsøkonomi. At forstå de mekaniske forskelle mellem-bearbejdede overflader, den fysiske påvirkning af glasperler og den dimensionelle virkelighed af oxidvækst adskiller amatørdesign fra skalerbar industriel produktion.
Xiamen Dazao Machinery fungerer ud over den grundlæggende printudførelse. Vores ingeniørteam udfører strenge DFM-analyser for at verificere, at din specificerede finish stemmer overens med dine tolerancekrav og budgetbegrænsninger.

Ofte stillede spørgsmål
01.Hvorfor så mine Ra 3.2-bearbejdningsmærker 10x dårligere ud efter klar anodisering?
02.Hvor meget puster det faktisk mit CNC-citat op ved at angive Ra 1.6 i stedet for Ra 3.2?
03.Hvorfor ser mine sorteloxerede aluminiumsdele falmede eller mørkelilla ud i stedet for dybsort?
04.Ødelagde perlesprængning og anodisering min H7-presse-til lejetolerancer?
05.Hvorfor er anodiseringsomkostningerne for 5 prototypedele næsten det samme som 50 dele?
06.Hvordan forhindrer jeg perlesprængningsmedier i at ødelægge mine M3-tappede huller?