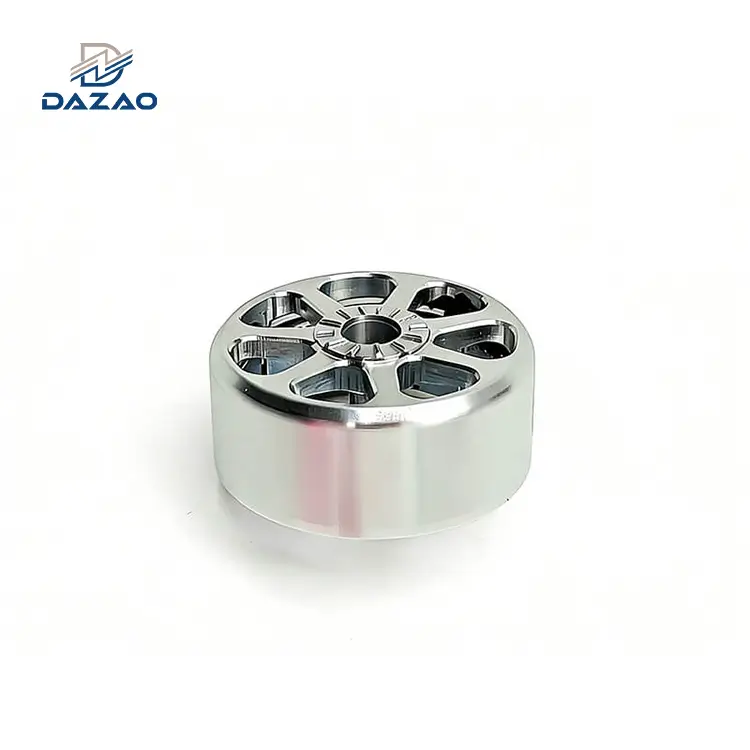
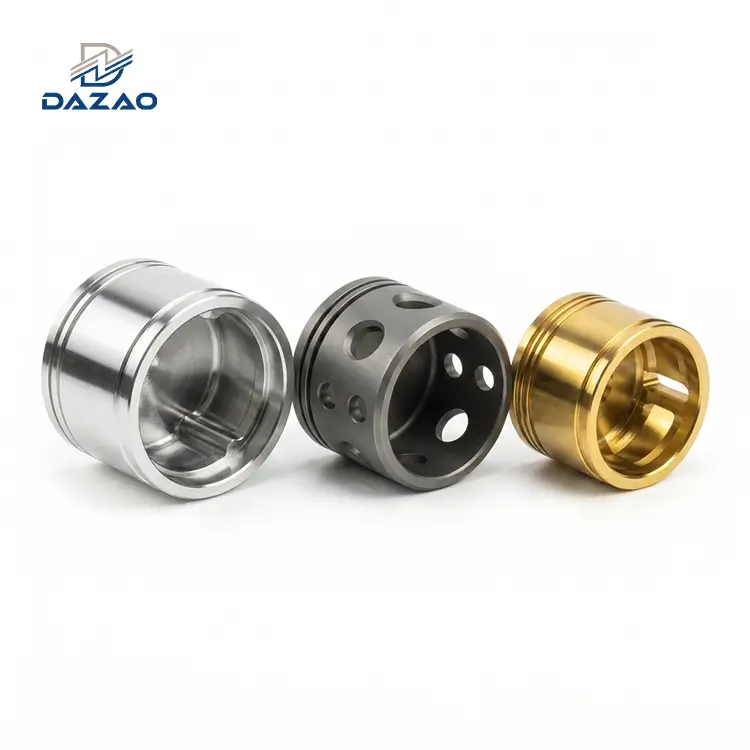
For maskiningeniører, projektledere og indkøbsledere sourcingcnc aluminium drejedele, opnåelse af ensartet dimensionsstabilitet, snævre geometriske tolerancer og sub-mikron overfladefinish kræver direkte kontrol over tre fysiske fejltilstande:Built-Up Edge (BUE)værktøjsnedbrydning, efter-bearbejdning af restspændingsbelastning og kemisk for-dimensionel erosion før anodisering.
Key Engineering Performance Indicators
|
Teknisk parameter / metrisk |
Kommerciel standard benchmark |
Dazao Precision Produktionsgrænse |
Primær Engineering Mitigation Strategy |
|
Bearbejdningstolerance (OD/ID) |
±0,025 mm (±0,0010 tommer) |
±0,005 mm (±0,0002 tommer) |
Termisk stabiliserede drejebænke + lukket-optisk CMM-feedback |
|
Overfladefinish (Ra) |
Ra1,6 μm (63 μin) |
Ra0,4 μm (16 μin) |
Poleret PCD diamantværktøj + 70 Bar High-Pressure Coolant (HPC) |
|
Raw Material Temperation |
T6 standard |
T651 Stress Relief |
Eliminerer asymmetrisk spændingsvridning under dybe drejningssnit |
|
Anodisering af forud-kompensation |
Eftersyn |
Matematisk offset |
Står for 5-12 μm alkalisk ætsningstab vs. oxidfilmvækst |
|
Tynd-Ovalitet i væggen |
0,025 mm |
0,003 mm |
360-graders piezo-kontrollerede bløde kæber + 2-trins fastspændingsprotokol |
|
Trådstigningstolerance |
Klasse 2A / 2B |
Klasse 3A / 3B |
Optiske pitch-mikrometre + for-belægningsstigningsdiameterforskydninger |
Dom:Præcisioncnc drejning af aluminiumafhænger af at vælge T651 stress-aflastet temperament, anvendelse af høj-rivepoleret PCD-værktøj for at eliminere spånomvikling og præ-kompenserende CAD-modeller til efter-behandling af kemiske dimensionsforskydninger.
Mekaniske og metallurgiske realiteter ved CNC-drejning af aluminium
Drejning af aluminiumslegeringer på en CNC-drejebænk virker ligetil på grund af materialets lave forskydningsudbyttestyrke og høje termiske diffusivitet. Men cnc-drejning af aluminium introducerer distinkte fysiske og mekaniske fænomener, der ofte kompromitterer snævre-tolerancekomponenter under serieproduktion. For et bredere perspektiv på fræse- og drejemekanik, kontakt voresomfattende aluminium CNC-bearbejdningsvejledning.
Fysisk mekanik: Aluminiumslegeringer vs. kulstofstål
Strukturelle aluminiumlegeringer udviser et elasticitetsmodul (E) på ca. 69 GPa sammenlignet med 205 GPa for medium-kulstofstål. Denne lavere stivhed betyder, at aluminium deformeres tre gange mere under identiske radiale skærekræfter (Fr) underbearbejdning af aluminiums drejebænke.
δ=(Fr⋅L3)/(3⋅E⋅I)
Hvor:
· δ= Radial afbøjning af emnet (mm)
· Fr= Radial skærekraft (N)
· L= Skaftets udhængslængde (mm)
· E= Elastic Modulus (MPa)
· I=Arealinertimoment (mm4)
Derudover er aluminiums termiske udvidelseskoefficient (CTE) ca
23×10−6/K ved 20∘C-næsten det dobbelte af kulstofstål (12×10−6/K). Under kontinuerligpræcisionsdrejning af aluminium, a 35∘C temperaturspids i emnet får en 100 mm lang aluminiumsaksel til at udvide sig med 0,0805 mm.
ΔL=L0⋅ ⋅ΔT=100 mm×(23×10−6/K)×35 K=0.0805 mm
Hvis de endelige finishpassager udføres og måles, mens delen forbliver termisk forhøjet, vil komponenten trække sig sammen ud af blå-printtolerance, når den er afkølet til standard inspektionslaboratorieomgivelsestemperatur (20)∘C).

Primær butik-Grundfejlstilstande i seriel drejning
· Built-Up Edge (BUE):Under varme og tryk svejser duktilt aluminium mikro- på skærkanten, sløver værktøjet og river emnets overfladefinish.
· Kontinuerlig båndindpakning ("Bird-Nesting"):Lange, duktile spåner vikler sig rundt om patronen og værktøjstårnet, hvilket ridser drejede overflader og forårsager værktøjsbrud.
· Efter-bearbejdningsspændingsforvrængning:Interne resterende spændinger fra ekstrudering eller varmebehandling frigøres, når materialet fjernes, hvilket får tynde-vægringe til at blive ovale og slanke skafter til at bøje sig.
· Belægningspasningsfejl:Overfladebehandlinger som anodisering ændrer udvendige og indvendige dimensioner, låsende gevind og binding af tætte-toleranceboringer.
Casestudie: Aerospace Connector Thread Binding Failure Analysis
I 2018 fremstillede Xiamen Dazao Machinery en produktionsserie på 5.000 rumfartskonnektorhuse med indvendige M20×1,5-gevind drejet fra Al6061-T6-stænger.
· Den operationelle fejl:Alle gevindstigningsdiametre bestod gevindpropmålerinspektioner umiddelbart efter drejning. Men efter klar anodisering (Type II, 10 μm specificeret filmtykkelse), mislykkedes 38 % af batchens gevindgang-bekræftelse på grund af trådflankebinding.
· Nedbrydning af rodårsag: Ingeniørteamet beregnede den udadgående anodiseringsfilmvækst (5 μm pr. flanke), men forsømte ætsningsstadiet for -anodisering af kaustisk soda (NaOH). Denne ætsning fjernede 8 μm basisaluminium ikke-ensartet på tværs af pitchlinjen. Den resulterende geometriske forvrængning ændrede gevindflankevinklen, hvilket reducerede den effektive gevindfrigang.
· Korrigerende handling: Dazao udviklede en præ-bearbejdningsprotokol for dimensionel offset for alledele med gevind i aluminium. Ved at dreje indvendige gevindstigningsdiametre 0,012 mm overmål før anodisering, nåede efter-coating gevind go-gennemløbshastigheder 100 %.
Aluminiumslegeringskvaliteter og tempereringsmetallurgi i præcisionsdrejning
Valg af den korrekte aluminiumslegeringskvalitet og varme-behandlingstemperament dikterer værktøjets slidhastigheder, opnåelig overfladeruhed og dimensionsstabilitet undercnc aluminium drejning.

Teknisk sammenligning: 6061 vs. 7075 vs. 2024 vs. 5052
|
Legeringskvalitet |
Trækstyrke (MPa) |
Yield Strength (MPa) |
Hårdhed (HB) |
Termisk ledningsevne (W/m·K) |
Bearbejdelighedsindeks (%) |
Primære drejningsegenskaber |
Anbefalede applikationer |
|
Al6061-T6 |
310 |
276 |
95 |
167 |
80% |
Moderat hårdhed; god generel skærbarhed; modtagelig for BUE ved lave hastigheder. |
Boliger, beslag, almcnc aluminium drejedele |
|
Al6061-T651 |
310 |
276 |
95 |
167 |
85% |
Præ-strakt lager; eliminerer intern resterende spændingsbelastning under asymmetriske snit. |
Drejede komponenter med høj-præcision, tynde-vægge bøsninger |
|
Al7075-T6 |
572 |
503 |
150 |
130 |
90% |
Zink legeret; høj hårdhed giver korte, let knækkede spåner og glatte finish. |
Luftfartsaksler, høje-spændingsstifter, strukturelle konnektorer |
|
Al2024-T3 |
483 |
345 |
120 |
121 |
85% |
Kobber legeret; høj træthedsstyrke; danner små krøllechips; udsat for korrosion. |
Strukturelle befæstelser til fly,-højbelastning drejede beslag |
|
Al5052-H32 |
228 |
193 |
60 |
138 |
50% |
Ikke-varme-behandlet magnesiumlegering; blød og gummiagtig; producerer lange kontinuerlige chips. |
Marinedrejet hardware, væskeledningsadaptere |
|
Al6063-T5 |
186 |
145 |
60 |
200 |
60% |
Lavere flydespænding; høj termisk ydeevne; fremragende anodiserende kosmetisk klarhed. |
Arkitektoniske beslag, kosmetiske drejede ærmer |
|
Al7050-T7451 |
510 |
450 |
140 |
157 |
90% |
Dyb hærdebarhed med lav spændingskorrosionsrevnemodtagelighed. |
Forsvars-luftfartsaksler, kritisk drejede smedninger |
Mikrostruktur og temperamentpåvirkning: Hvorfor T651 Stress Relief forhindrer vridning
6061 aluminium drejningforbliver basislinjen for generel fremstilling på grund af dens balance mellem styrke, svejsbarhed og lave råmaterialeomkostninger. Dens lavere matrixhårdhed (95 HB) gør den imidlertid tilbøjelig til at rive materialet og mikro-svejsning, når skærehastigheden falder til under 250 m/min.
Omvendt7075 aluminium drejningdrager fordel af zink som dets primære legeringselement (5,1-6,1 % Zn). Matrixhårdheden (150 HB) forkorter værktøjs-spånkontaktlængden på rivefladen, hvilket giver sprøde C--formede spåner og tillader overfladefinish under Ra 0,4 μm uden specielle viskerindsatser.
Standard T6 tempereret lager er opløsningsvarme-behandlet og kunstigt ældet. Dette efterlader høje interne termiske spændingsgradienter mellem den ydre grænse og kernen. Som encnc drejning af aluminiumudbyderen drejer et langt skaft, asymmetrisk materialefjernelse ubalancer disse interne spændingsfelter, hvilket får skaftet til at bøje sig.
T651 tempereret lager undergår en kontrolleret 1,5 % til 3,0 % kold strækning efter opløsningsvarmebehandling. Denne permanente belastning omfordeler interne resterende spændingsfelter (Sij):
Forsmå aluminium drejede delemed symmetrisk materialefjernelse er standard T6-materiale tilstrækkeligt. For asymmetriske funktioner, dybe riller eller lange skafter er det dog nødvendigt at specificere T651-materiale for at forhindre dimensionsforvrængning.
Værktøjsgeometrier, skæreparametre og overfladekvalitetskontrol
Optimeringpræcisionsbearbejdning af aluminiumkræver, at værktøjsgeometri og skæreparametre matcher aluminiumslegeringens fysiske egenskaber.
Værktøjsmaterialer: Ubelagt hårdmetal vs. polerede PCD-diamantskær
Standard PVD/CVD-belagte skær designet til stålbearbejdning (indeholdende TiAlN eller Al2O3belægninger) udviser høj kemisk affinitet for aluminium, hvilket accelererer BUE-dannelsen. Høj-ydelsebearbejdning af aluminiums drejebænkekræver forskellige værktøjsgeometrier:
· Ubelagt mikrokornkarbid (ISO K10–K20):Har en spejl-poleret riveflade (Ra<0.05 μm) to reduce friction coefficients (μ<0.2).
· Polykrystallinsk diamant (PCD):PCD tools feature extreme hardness (>8000 HV) og nul kemisk affinitet for ikke-jernholdige metaller. PCD-skær holder op til 50 gange længere end hårdmetal, mens Ra0,2 μm tolerancer over lange produktionsserier.
· Geometriske vinkler:Høje positive hældningsvinkler (+15∘til +25∘) skær aluminium rent, mens generøse primære reliefvinkler (7∘til 11∘) forhindrer flankegnidning.

Optimeringsmatrix for hastighed, fremføring og skæredybde
|
Drejedrift |
Skærehastighed (Vc, m/min) |
Feed Rate (f, mm/omdrejninger) |
Skæredybde (ap, mm) |
Indsæt næseradius ( rϵ, mm) |
Værktøjsmaterialekvalitet |
|
Groft drejning |
450−900 |
0.25−0.50 |
2.0−6.0 |
0.8−1.2 |
Ubelagt hårdmetal (K10) |
|
Afslut drejning |
900−1800 |
0.05−0.15 |
0.1−0.4 |
0,2−0,4(Visker) |
PCD diamant |
|
Tynd-vægdrejning |
300−600 |
0.04−0.08 |
0.05−0.2 |
0.2−0.4 |
PCD diamant |
|
Indre kedeligt |
400−800 |
0.08−0.20 |
0.2−1.5 |
0.4−0.8 |
Micrograin Carbide |
|
Udvendig trådning |
180−350 |
Tonehøjde afhængig |
0,05-0,18 (pr. gennemløb) |
Profilspecifik |
Ubelagt hårdmetal |
|
Afsked |
200−400 |
0.05−0.12 |
Værktøjsbredde |
0,2 Kantradius |
Ubelagt hårdmetal |
Overfladeruhedsmekanik ogRa Beregning
Teoretisk overfladeruhed (Ra) i drejeoperationer beregnes ved hjælp af tilspændingshastighed og skærnæseradius:
Ra ≈ f2 /(32 ⋅ rϵ)×1000
Hvor:
· Ra= Teoretisk overfladeruhed (μm)
· f=Tilspændingshastighed pr. spindelomdrejning (mm/omdrejninger)
· rϵ= Indsæt hjørnenæseradius (mm)
Regneeksempel:Et finishpas med et skær med en næseradius på 0,4 mm ved en fremføringshastighed på 0,12 mm/omdr. giver en teoretisk overfladeruhed på:
Ra=0.122/(32⋅0.4)×1000=(0.0144/12.8)×1000=1.125 μm
For at opnå en spejlfinish (Ra0,4 μm), skal tilspændingshastigheden reduceres til 0,071 mm/omdrejninger, eller der skal påføres et PCD viskerindlæg med en fladtrykt sekundær skærkant.
Tre udokumenterede aluminiumdrejningsfarer og tekniske løsninger
Standarddrejningsvejledninger beskriver grundlæggende hastigheder og feeds, men udelader praktiske butiks-gulvfejltilstande. Dazao adresserer disse tre udokumenterede tekniske farer gennem tekniske protokoller.
Fare 1: Præ-Anodisering af kemisk ætsning vs. vækst af oxidlag
Anodisering sidder ikke blot oven på en drejet del; det forbruger stamaluminium for at danne aluminiumoxid (Al2O3).
Under standard type II anodisering (10 μm total filmtykkelse):
· Indadgående penetration:50 % (5 μm) af filmen erstatter basisaluminium.
· Ydre vækst:50 % (5 μm) bygger ud over den oprindelige fysiske grænse.
· For-æts metaltab:Før anodisering gennemgår delene en alkalisk ætsning (NaOH) for at fjerne trampolier og native oxider. Denne ætsning strimler ensartet 3 til 8 μm ophavsmetal pr. overflade.
Dimensionsændringsligning for udvendige akseldiametre (Dendelig):
ΔD=2⋅(Film Growth Outward-Etch Metal Loss)
Hvis alkalisk ætsning fjerner 7 μm pr. side, og anodisering tilføjer 5 μm udadgående vækst pr. side, vil den eksterne akseldiameter nettofaldermed 4 μm (0,004 mm). For snæver-tolerancecnc drejning af aluminiumsdele, manglende beregning af præ-tabsresultater uden for--specifikke dimensioner.
Dazao Engineering Protocol:Dazao anvender en automatiseret dimensionel præ-kompensationsmatrix før bearbejdningbrugerdefinerede aluminium drejede dele:

Fare 2: "Fugle-Nesting" Kontinuerlige ridser i chipindpakning
Ved udførelsealuminiumsdrejning med stor diameterpå duktile kvaliteter som 6061-T6 eller 6063 danner afskåret materiale en kontinuerlig, højhastighedsbåndspån. Denne spån vikler sig rundt om drejespindelen eller værktøjsstolpen, hvilket forårsager alvorlige operationelle risici:
· Spindende båndspåner ridser drejede overflader (Ra0,8 μm nedbrydes til Ra>3.2 μm).
· Chips pakkes ind i kedelige stænger, hvilket forårsager værktøjssnak og brud.
Dazao Engineering Protocol:Dazao mindsker chipindpakning ved hjælp af en to-intervention:
1. Høj-Kølevæske (HPC):At lede en 70 Bar (1015 PSI) kølevæskestrøm gennem værktøjsholderen lige ind i forskydningszonen påfører et termisk stød på spåneroden, hærder og brækker aluminiumsbåndet.
2. Brugerdefinerede Wave Chipbreaker-indsatser:Jord--spånbrydere bøjer chippen i en skarp vinkel med det samme, når den forlader rivefladen, hvilket tvinger den til at bryde i adskilte C--formede segmenter.
Fare 3: Tynd-Vægbøsning fastspændingsforvrængning og tilbagespring
Når man drejer enbearbejdning af aluminiumsbøsningerkomponent med en vægtykkelse under 1,5 mm, traditionelle tre-hydrauliske patroner koncentrerer spændekræfterne på tre punkter og deformerer ringen til en tre-fliget form under bearbejdning.
Når den slippes fra patronen, springer delen tilbage, hvilket resulterer i en ikke-cirkulær boring.
Dazao Engineering Protocol:
· 360 graders tærte-formede bløde kæber:Dazao bruger fuldt indpakkede, tilpassede-borede kagekæber, der omslutter hele omkredsen af emnet, fordeler klemkraften jævnt og reducerer det radiale tryk fra 3,0 MPa ned til 0,4 MPa.
· To-bearbejdningscyklus:I stedet for at fuldføre OD-drejningen og ID-boringen i en enkelt kontinuerlig operation, udfører Dazao en to-trins spændingsaflastnings-bearbejdningssekvens. I den første fase fjerner aggressive skrubbearbejdninger 80% til 90% af materialebeholdningen (efterlader en 0,3 mm efterbehandlingsmargin), frigør intern restspænding og tillader termisk varme at sprede sig. Den hydrauliske spændepatron frigøres derefter fuldstændigt, hvilket tillader arbejdsemnet at springe tilbage til sin uanstrengte naturlige ligevægtstilstand. Til sidst fastklemmes delen igen under ultra-lavt tryk (0,3 MPa) i tærtekæberne for en høj-finishpasning med skarpe PCD-værktøjer, hvilket pålideligt opnår boringsrundhed inden for 0,003-0,005 mm.
CNC-drejning af aluminiumstolerancer, vægtykkelse og DFM-designregler
At forstå grænserne forcnc drejning af aluminium tolerancergør det muligt for ingeniører at designe omkostningseffektive-komponenter uden over-at specificere funktionsforklaringer.
ISO 2768 Tolerancegrænser i forhold til præcisionsfremstillingsevner
|
Feature Dimension |
ISO 2768-m (standard) |
ISO 2768-f (fin) |
Dazao præcisionskapacitet |
Anbefalet designspecifikation |
|
Udvendig diameter (OD < 30 mm) |
±0,100 mm |
±0,050 mm |
±0,005 mm (±0,0002 tommer) |
±0,012 mm |
|
Indvendig diameter (ID < 30 mm) |
±0,100 mm |
±0,050 mm |
±0,008 mm (±0,0003 tommer) |
±0,015 mm |
|
Samlet længde (L < 100 mm) |
±0,200 mm |
±0,100 mm |
±0,010 mm (±0,0004 tommer) |
±0,025 mm |
|
Koncentricitet / Runout |
0,050 mm TIR |
0,020 mm TIR |
0,005 mm TIR |
0,012 mm TIR |
|
Boringscylindricitet |
0,040 mm |
0,015 mm |
0,004 mm |
0,008 mm |
|
Trådstigningsdiameter |
Klasse 2A / 2B |
Klasse 3A / 3B |
Tilpasset for-belægningsforskydning |
Klasse 2A / 2B (for-anodisering) |

DFM-retningslinjer: Vægtykkelse, gevindrelieffer og akselstørrelsesforhold
Retningslinjer for vægtykkelse
· Minimum ikke-understøttet vægtykkelse:0,75 mm.
· Anbefalet vægtykkelse:Større end eller lig med 1,50 mm.
· Forbearbejdning af aluminiumsbøsninger, hold et længde-til-væg-tykkelsesforhold (L/T) under 10:1 for at forhindre vibrationsstøj under intern boring.
Trådaflastning og affasninger
· Angiv altid en gevindaflastningsrille ved skulderen af udvendigt gevind. Reliefbredden skal svare til mindst 1,5 × gevindstigning, med en dybde, der strækker sig 0,2 mm under den lille diameter.
· Angiv 45∘×0,5 mm bly-i affasning på alle gevindstarter for at forhindre gratdannelse under høj-drejning.
Aspektforholdsgrænser for akselbearbejdning
· Forakselbearbejdning af aluminium, ikke-understøttede forhold mellem længde-til-diameter (L/D) må ikke overstige 4:1. For komplekse projekter, der kræver høj koncentricitet, gennemgå voresbrugerdefinerede bearbejdningsmuligheder for aluminiumskafter.
· For forhold mellem 4:1 og 10:1, angiv en levende halestock med en 60∘midterhul.
· For L/D>10:1, kræves en stabil hvile eller CNC-drejecenter af schweizisk-type for at forhindre akselafbøjning fra værktøjstryk.
Overfladebehandlingsmuligheder og kvalitetssikringsprotokol
Efterbehandlingsoperationer fuldender produktionsprocessen for drejede komponenter, hvilket sikrer, at dele opfylder nøjagtige funktionelle og æstetiske specifikationer.
Anodiseringstyper, kromatkonvertering og perlesprængningseffekter
Når du vælgermuligheder for overfladebehandling af aluminium, skal ingeniører redegøre for, hvordan lagvækst påvirker mekaniske tolerancer:
|
Afslut mulighed |
Procesbeskrivelse |
Lagtykkelse |
Indvirkning på tolerancer |
Typiske applikationer |
|
Anodiseret type II (klar/farve) |
Syrebad elektrolytisk belægning |
8−15 μm |
Vokser dimensioner med 4−8 μm pr. side |
Kosmetiske huse, beslag, forbrugerenheder |
|
Anodisering Type III (Hardcoat) |
Lav-temp høj-elektrolytisk belægning |
25−50 μm |
Vokser dimensioner med 12−25 μm pr. side |
Slidflader, hydrauliske muffer, glideaksler |
|
Kromatkonvertering (Alodine 1200) |
Kemisk film (RoHS-kompatibel) |
<1 μm |
Ubetydelig (±0,00 mm) |
Elektriske jordforbindelsesdele, malingsforbehandling.- |
|
Perleblæsning |
Fine glasperler under tryk |
N/A |
Fjerner 1−3 μm metal ikke-ensartet |
Matte kosmetiske overflader, fjerner vendelinjer |

Inspektionsarbejdsgange: CMM, optisk profil og materialeverifikation
For at opretholde streng overholdelse af ISO9001:2015 og IATF16949:2016 standarder, udfører Xiamen Dazao Machinery en omfattende verifikationsprotokol:
1. Råmaterialebekræftelse:Håndholdte XRF-legeringsanalysatorer verificerer materialesammensætningen før påfyldning af barbeholdning, hvilket eliminerer legeringsblandinger-.
2. I-proces termisk stabilisering:Dele trukket fra drejebænke gennemgår en 2-timers gennemvædning i et klimakontrolleret inspektionslaboratorium (20∘C±0.5∘C) før CMM-måling.
3. Inspektion af trådprofil:Aluminiumsgevinddele måles ved hjælp af optiske skyggegrafer og kalibrerede pitch-mikrometre i stedet for at stole på standard håndmålere alene.
4. Beskyttende emballage:Færdigsmå aluminium drejede deleer pakket i individuelle anti-statiske VCI-bobleposer eller specialfremstillede-formede EPE-skumbakker, hvilket forhindrer metal-til-metalkontakt under international godstransport.
CNC-drejningsomkostningsfordeling og indkøbsoptimering
At forstå, hvordan beslutninger på butiksgulvet driver komponentomkostningerne, giver indkøbsteams mulighed for at optimere budgettildelingen uden at ofre ydeevnen.
Nøgleomkostningsdrivere i præcisionsbearbejdning af aluminiumsdrejebænke
Samlede omkostninger=Cmateriale+Tcyklus×Rmaskine+Cværktøj+Cefterbehandling
Hvor:
· Cmateriale= Rålagervægt × legeringsomkostninger pr. kg - skrottilbagekøbskredit.
· Tcyklus= Samlet gulv-til-gulvtid (skrubbearbejdning, efterbehandling, trådklipning, afskæring).
· Rmaskine= Timehastighed for CNC-drejebænken eller multi-dreje-fræsecenter.
· Cefterbehandling= Anodiserings-, maskerings- eller pletteringsomkostninger pr. enhed.
Design- og materialeindkøbsstrategier for at reducere enhedsomkostninger
Strategi 1: Rør vs. massiv stangskål til bøsninger
Ved fremstilling af enbearbejdning af aluminiumsbøsningerkomponent med en 70 mm OD og en 50 mm ID, startende fra massivt stangmateriale, kræver udboring af 51 % af det oprindelige materialevolumen.
Overgang til sømløse ekstruderet aluminiumsrør reducerer den samlede cyklustid med 35 % og materialeforbruget med 40 %.
Strategi 2: Konsolider multi-akseoperationer
Udførelse af drejeoperationer på en standard 2--akset drejebænk, efterfulgt af overførsel af komponenter til en 3--akse fræser til tværhulsboring, introducerer ekstra opsætningsgebyrer og opstillingsfejl ved radial justering.
Dazao brugermulti-akse dreje-møllebearbejdningstjenesterudstyret med levende værktøj og Y-akse-funktioner til at fuldføre drejning, fræsning, kryds-boring og anboring i en enkelt automatiseret opsætning. Denne tilgang reducerer opsætningsgebyrer og garanterer sand positionsnøjagtighed inden for 0,010 mm.
Samarbejde med Dazao Machinery for brugerdefinerede aluminiumsdrejede dele
Præcisioncnc drejning af aluminiumkræver klart ingeniørmæssigt overblik på tværs af hver fase af produktionen-fra valg af rå legering og T651-spændingsaflastning til optimering af værktøjsgeometri og præ--anodiseringstolerancekompensation. Samarbejde med en erfarenproducent af drejedele af aluminiumligesom Xiamen Dazao Machinery eliminerer kvalitetsrisici og optimerer enhedsproduktionsomkostningerne.
Næste trin for indkøbs- og ingeniørteams
1. Anvend DFM-principper:Kontroller komponenttegninger for tilstrækkelige indvendige radier (R større end eller lig med 0,8 mm), vægtykkelse og gevindfrie riller.
2. Definer overfladekrav:Angiv acceptable Ragrænser og efter-bearbejdningsbelægningsstandarder (Type II vs. Type III) på dine tekniske tegninger.
3. Engager Dazao til tidlig DFM-anmeldelse:Send dine CAD-filer til Xiamen Dazao Machinerys ingeniørteam for øjeblikkeligt design-til-fremstillingsanalyse og gennemsigtige tilbud.

Ofte stillede spørgsmål (FAQ) til CNC aluminiumsdrejning
01.Hvorfor binder aluminiumsgevind eller fejler inspektion af gevindmåler efter anodisering?
02.Hvordan forhindrer du tynde-væggede aluminiumsbøsninger i at blive ovale under drejebænken fastspænding?
03.Hvordan eliminerer du spånfugle-når du drejer bearbejdning af blødt 6061 eller 6063 aluminium?
04.Hvorfor deformeres drejede 6061-T6 aluminiumskafter efter fjernelse af materiale, og hvordan fikseres det?
05.Hvordan kan en CNC drejebænk opnå enRa 0.4 μm (16 μin) overfladefinish uden manuel polering?
06.Er sømløse aluminiumsrør billigere end solid stang til at dreje hule ærmer?