Underskæringsegenskaber giver tydelige produktionsudfordringer, ikke på grund af profilens kompleksitet, men fordi standard pindfræsere ikke kan nå forsænkede overflader langs en direkte 3-akset spindelvektor. VellykketCNC underskæringsdesignkræver justering af rilleprofiler med standardiserede fræsergeometrier, opretholdelse af et minimumsafstandsforhold på 1,5 til 1, der tegner sig for en 70 % til 85 % tilspændingsreduktion på- forårsaget af udliggerværktøjsudbøjning, og design af tilgængelige inspektionsdatum før frigivelse af tegninger til produktion.
Mekanik af underskæringer og subtraktiv bearbejdningsfysik
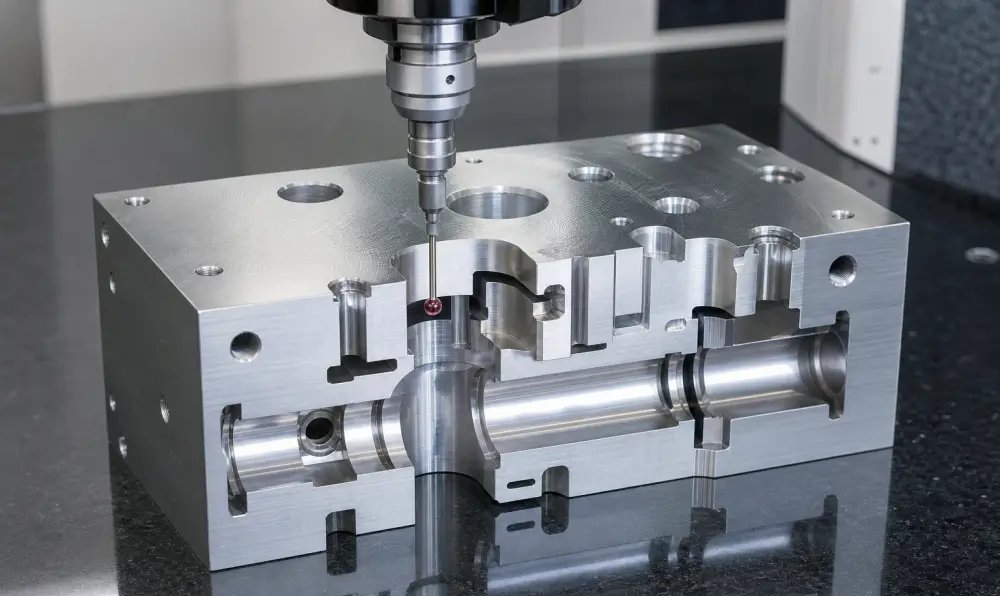
Ved subtraktiv fremstilling er enunderskåret cncfunktion refererer til enhver overfladegeometri, som ikke kan tilgås direkte af et standard cylindrisk værktøj langs den primære bearbejdningsakse. Mens en designingeniør kan generere en forsænket indre rille i en 3D-model inden for få sekunder, afslører overførsel af denne geometri til råmateriale de fysiske begrænsninger af maskinspindelfrigang, værktøjsholderrækkevidde og skæremekanik.
Grænser for geometrisk okklusion og bearbejdning
Den primære afbrydelse mellem virtuel modellering og fysiskCNC-underskæringsbearbejdningligger i antagelsen om--synsværktøjsengagement. En konventionel pindfræser skærer langs dens periferi og bundflade. Når et element trækker sig tilbage i en sidevæg, såsom en indvendig holderingsrille, en O--ring eller en omvendt svalehale, blokerer det øverste emnemateriale spindelbanen. Tynde overhængende læber er også modtagelige for kraftige vibrationer, hvilket kræver overholdelse afanbefalede CNC-vægtykkelsestærsklerfor at forhindre afbøjning.
Bearbejdning af disse afskærmede områder kræver specialiserede geometrier:
· Woodruff og nøglesæde rillefræsere
· Kugleformetslikkepindskærer underskåretværktøjer
· Standardiserede T-slidskærere
· Reorientering af flere-akser på 5-aksede platforme
Hvis designmodellen ikke inkorporerer frigang til den ikke-skærende hals på værktøjsskaftet, vil skaftet gnide mod den øvre væg ved høje spindelhastigheder. Dette resulterer i alvorlige arbejdsemner, der kniber, lokaliseret termisk ekspansion og katastrofalt værktøjsfejl.
Værktøjsoverhængsforhold, Cantilever-fysik og afbøjningsvirkeligheder
Når en underskåret fræser når horisontalt under en udhængende funktion, fungerer værktøjet som en ikke-understøttet cantilever-bjælke, der udsættes for radiale skærekræfter. Fysisk bjælkemekanik dikterer, at den statiske afbøjning ved skærespidsen øges direkte med terningen af overhængslængden fra værktøjsholderen til skærehovedet.
Samtidig er værktøjets stivhed proportional med den fjerde potens af halsdiameteren. En mindre reduktion på 20 % i halsdiameter for at fjerne et aggressivt udhæng øger værktøjets afbøjning med 144 %. Denne fysiske virkelighed forårsager cyklisk værktøjssnak, dimensionel tilspidsning på tværs af den underskårne væg, dårlig overfladefinish, der overstiger Ra 3,2 mikrometer, og accelereret skærkantsskæring.
Dazao Production Case: Eliminerer afbøjning i Al6061-hulrum
På Xiamen Dazao Machinery-fabrikken indsendte en bilkunde et 6061-T6 aluminiumskontrolmodulhus, der specificerede en 4,0 mm dyb intern underskæring placeret 45 mm nede i en 12 mm bred spalte. Den originale tegning specificerede et skarpt indre hjørne med radius under 0,1 mm og en stiv radial tolerance på plus eller minus 0,015 mm. Ingeniører, der søger at optimere produktionsbudgetter, kan gennemgå vores tekniske analyse påEvaluering af omkostningsfaktorer til CNC-bearbejdning af aluminiumpå tværs af komplekse geometrier.
Under den indledende pilotbearbejdning ved hjælp af et tilpasset-slebet rilleværktøj i hårdmetal med en smal halsdiameter på 3,8 mm nåede forholdet mellem længde og diameter 12,6 til 1. Radiale skærekræfter inducerede en værktøjsudbøjning på 0,042 mm. Dette forårsagede dimensionel tilspidsning og cyklisk resonansknaster, der nåede Ra 4,8 mikrometer.
Dazao produktionsingeniører udførte enunderskæring fræsning DFMgennemgås med kunden, justere underskæringsdybden fra 4,0 mm til 3,0 mm, øge halsdiameteren til 5,5 mm og tilføje en indvendig hjørneradius på 0,8 mm. Denne modifikation reducerede værktøjsudbøjningen med 73 %, bragte den bearbejdede tolerance til plus eller minus 0,010 mm, opnåede en Ra 0,8 mikrometer overfladefinish og sænkede bearbejdningscyklustiden pr.-enhed med 4 minutter.
Valg af værktøjsgeometri for standard CNC-underskæringsprofiler
Valg af den korrekte funktionsgeometri dikterer direkte valg af fræser, værktøjsbanestabilitet og produktionsomkostninger. Design omkring standard skæreværktøjsprofiler forhindrer omkostningerne og gennemløbstiden forbundet med tilpasset slibeværktøj.

T-Slotfræsestrategier og spaltesekvenser
CNC T-slotbearbejdninger standard til maskinborde, fastgørelsesplader og lineære spændeskinner. Bearbejdning af en T-slot kan ikke udføres i en enkelt omgang. Den følger en streng to-protokol:
Fase 1 (lodret indskæring):En standard firkantet-pindfræser skruer og afslutter den centrale lodrette åbning for at frigøre skaftbanen til den sekundære fræser.
Fase 2 (vandret underbud):En specialiseret T-slids CNC-bearbejdningsskærer går ind i slidsen langs Z--aksen, bevæger sig til måldybden og interpolerer vandret for at fræse de brede nederste hulrumsvinger.
Kritiske geometriske regler for T-slots omfatter:
· Den nederste frigang under skærehovedet skal være mindst 1,0 mm for at forhindre spåner i klemme mellem skærebunden og slidsens bund.
· Sideudhængsdybden bør ikke overstige 1,5 gange fræserens skærebredde.
Dovetail Slotting Dynamics: 45-Degree vs{1}}Degree Geometry
CNC svalehalebearbejdningproducerer vinklede lineære glidekanaler og mekaniske låsesamlinger. Standard industrielle svalehalefræsere har inkluderede vinkler på 45 grader eller 60 grader.
Vigtigste tekniske begrænsninger:
· Tip Skrøbelighed:Det spidse hjørne af en svalehaleskærer har minimalt hårdmetalvolumen, hvilket gør den modtagelig for varmeakkumulering og for tidlig afhugning. Ingeniører bør specificere en 0,2 mm til 0,5 mm affasning eller radius i nederste hjørne i stedet for et nøjagtigt skarpt indre hjørne.
· Chip Evakueringsfejl:Fordi snittet er omsluttet på tre sider, bliver spåner fanget i den spidse vinkel. For at forhindre, at overfladen raser, bør designs inkorporere en spændingsaflastningsslids, der er fræset ind i bundfladen, før svalehalevinklen skæres.
Indvendige fastholdelses-ringriller og tætningsforskruninger
Indvendige radiale riller rummer elastomere O-ringe til radiale tætninger eller låseringer til aksial fastholdelse. Indvendige gevindaflastninger kræver tilsvarende radial skæreafstand som beskrevet i vores vejledning vedrpræcision CNC gevind design og relief standarder.
· Indgangsgrænse for boring:Rilleværktøjet skal passe gennem den lille boringsdiameter, samtidig med at der bevares tilstrækkelig halsrækkevidde til at skære rilledybden.
· Radial dybdeforhold:Den maksimale rilledybde skal forblive mindre end halvdelen af forskellen mellem pilotboringsdiameteren og værktøjsskaftets diameter. Overskridelse af denne tærskel tvinger værktøjsholderen til at komme i kontakt med indgangsboringens kant, hvilket forårsager skraveringsmærker eller huller på den primære tætningsoverflade.
Kugleformet kontur med multi-slikkepindskærere
A CNC slikkepindskærer underskæringværktøjet har en kugleformet skærekugle monteret på en smal cylindrisk hals, med sfæriske omviklingsvinkler, der typisk spænder fra 220 grader til 300 grader. Disse fræsere bruges til afgratning af bagsidekanter, bearbejdning af underskårne tætningsflader og kontinuerlig 5-akset overfladebehandling på komplekse organiske profiler.
· Clearance Neck Taper:Standard sfæriske slikkepinde har lige eller tilbage{0}tilspidsede halse. Lige halse giver højere stivhed for lavt radial rækkevidde, mens tilspidsede halse maksimerer værktøjsafstanden under kompleks 3D-værktøjsbaneinterpolation.
· Inkonsekvens af overfladehastighed:Den effektive skærediameter på en kugleprofil falder til nul ved stangen. Programmering af værktøjsbaner til sfærisk underskæringsbearbejdning kræver 3D-overfladehastighedskompensation i CAM-software for at undgå dårlig overfladefinish langs funktionens nedre grænse.
Teknisk reference: Standard underskæringsprofiler, værktøjsbegrænsninger og afbøjningsrisici
|
Underskæringsfunktionstype |
Primært værktøj |
Standard inkluderet vinkler/radier |
Maks. dybde til bredde-forhold |
Anbefalet foderreduktion |
Primær mekanisk fejltilstand |
|
Standard T-Slot |
T-Spaltefræser |
90 graders kvadratisk profil, 0,5 mm hjørneradius |
1,5 til 1 |
40 % til 50 % |
Spånpakning i vingehjørner; skæretandsbrud |
|
Svalehale Slot |
Solid svalehale endefræser |
45 grader, 60 grader standard |
1,0 til 1 |
55 % til 65 % |
Afhugning af akutte skærespidser; termisk opbygning- |
|
Fastholdelsesringrille |
Nøglesæde / rilleindsats |
Firkantet med max 0,1 mm kantbrud |
0,8 til 1 |
30 % til 40 % |
Skaftet gnider mod mindre boringsdiameter |
|
Intern O-ringkirtel |
Formrilleværktøj |
Fuld radius eller 0,2 mm hjørneradius |
1,2 til 1 |
45 % til 55 % |
Harmonisk resonans; tætningsfladebølger på over Ra 0,8 |
|
Kompleks 3D-hulrum |
Kugleformet slikkepind |
220 til 300 grader sfærisk indpakning |
Geometri afhængig |
60 % til 80 % |
Cantilever afbøjning; nul-hastighed midtpunkt udskæring |
Kritiske værkstedsfejltilstande i underskæringsbearbejdning
Standarddybe underskårne CNC-retningslinjerfokuserer ofte udelukkende på statiske CAD-afstande, mens man overser dynamiske skæremiljøer. Hos Dazao overvåger vores tekniske gulv tre forskellige fejltilstande, der kører oplavere bearbejdningsomkostningerhvis det ikke behandles under tidlige DFM-gennemgange.

Hydrodynamisk kølevæskeafskærmning og spånpakning i blinde hulrum
Ved fræsning af indvendige underskæringer inde i blinde huller eller dybe lommesidevægge, kan standard kølevæskedyser rettet mod den udvendige overflade ikke nå skærezonen. Kavitetsdybderestriktioner og regler for bundhjørner stemmer direkte overens med voresCNC lommedesign retningslinjer.
Den overhængende væg skaber en hydraulisk barriere:
1. Lufthulsfælden:Kutterens rotationshastighed skaber et lokaliseret-højtryksgrænselag. Denne luftbarriere udstøder eksterne væskestrømme og forhindrer kølevæske i at nå skærkanten. Opretholdelse af stabil materialefjernelse i legeringer med høj-duktilitet er beskrevet i vores praktiske vejledning omaluminium CNC-bearbejdningsparametre og legeringsadfærd.
2. Termisk spike og mikro-svejsning:I materialer som 304/316 rustfrit stål, Inconel 718 og Ti-6Al-4V, hæver mangel på kølevæskesmøring skærezonens temperaturer til over 800 grader Celsius inden for få sekunder. Spåner hærder, svejser til fræserens riller og forårsager katastrofale skærbrud. Ydermere skal der tages højde for strenge interne forseglingskravoverfladebehandlingsspecifikationer og pletteringsgodtgørelserefter underskæringsfræsning for at forhindre lækage i dynamiske pneumatiske eller hydrauliske systemer.
3. Dazao-produktionsløsningen:Til dybe indvendige underskæringer implementerer Dazao gennem-værktøj intern kølevæsketilførsel ved et minimumstryk på 70 bar eller høj-mikro-højtrykssmøring parret med en luftblæsning. Når gennem-værktøjskøling ikke er tilgængelig, bruger CAM-programmører en trochoidal peck-rillerutine, hvor værktøjet skærer fra 0,3 mm til 0,5 mm, trækkes aksialt tilbage for at fjerne spåner og gen-indkobles, hvilket forlænger værktøjets levetid betydeligt.
Metrologi adgangsgrænser og inspektionsomkostningsmultiplikatorer
Design af en underskæring uden at verificere inspektionsadgang skaber alvorlige fremstillingsforsinkelser. Standard koordinatmålemaskiner, der bruger lodrette stjerne-sondestifter, kan ikke nemt måle forsænkede interne funktioner:
· Styli Shank Collisions:Måling af et underskåret indvendigt loft eller bagvæg kræver et artikulerende CMM-hoved udstyret med disc styli eller komplekse stjernekonfigurationer. Hvis indgangsåbningen er lille, vil CMM-penneskaftet kontakte den ydre kant, før rubinspidsen rører den målte funktion.
· Optisk okklusion:Synssystemer, optiske komparatorer og strukturerede-lys-3D-scannere er afhængige af direkte-af-synsbilleddannelse. De kan ikke fange interne O-ringriller eller T-bagside-flader uden at- krydse komponenten.
· Multiplikatorer for inspektionsomkostninger:Hvis en teknisk tegning specificerer en snæver profiltolerance på et utilgængeligt underskæring uden definerede gauge-pindatums, skal kvalitetsteamet oprette destruktive sektionsprøver eller bruge høj-præcisions silikonereplikationspolymerer. Denne proces kan tilføje 20 til 50 USD pr. del i inspektionsarbejde.
Overhængende hals-til-diameterforhold og fodringsstraf
Den mekaniske stivhed af en underskæring aftager hurtigt, når værktøjets rækkevidde øges. Ved standard endefræsning kan en operatør køre en skrubbearbejdningsrutine af aluminium ved fuld fremføringshastighed. For en underskåret fræser med et forlænget hals-til-forhold på 4 til 1 eller mere, vil opretholdelse af denne foderbelastning skabe kraftig harmonisk støj.
For at forhindre skravling og brud på værktøjet skal CAM-programmøren anvende aggressive feed--satser:
· Forholdet mellem længde og diameter på 2 til 1: 15 % foderreduktion
· Forholdet mellem længde og diameter på 4 til 1: 45 % foderreduktion
· Forholdet mellem længde og diameter på 6 til 1: 70 % foderreduktion
· Længde til diameter-forhold på 8 til 1 eller mere: 85 % til 90 % fremføringsreduktion, der kræver flere lette fjederpassager
På grund af dette stivhedsfald kan det tage 5 til 8 gange længere tid at fjerne materiale inde i en dyb underskæring end at fjerne samme volumen på en åben overflade, hvilket repræsenterer en væsentlig årsag til forhøjede produktionsomkostninger.
DFM-regler for standardværktøj og frigang (CNC-underskæringsdimensioner)
Værktøjer med specialfremstillet form har leveringstider på to til fire uger og enhedsomkostninger på over 250 til 400 USD pr. værktøj. Justering interntCNC underskæringsdimensionermed katalogiserede-lavede-værktøjskonfigurationer eliminerer disse ikke-tilbagevendende tekniske omkostninger og forhindrer nedetid på fabrikken under batchproduktion.

Størrelse af--hyldeværktøj vs. tilpassede slibeomkostninger
Standardnotskærere, nøglesædeskærere og svalehaleendefræsere er i overensstemmelse med etablerede industrielle dimensioneringssystemer såsom DIN 650 for T-slidser eller standard metriske nøglesædeprofiler. Justering af CAD-funktioner med standardværktøjsprofiler følger principperne, der er skitseret i voresdesignmanual til CNC-bearbejdning af aluminium.
Ingeniører bør etablere rillebredder og maksimale radiale dybder, der svarer direkte til standard skærehovedbredder og skafthalsforskydninger. Den maksimale sikre radiale underskæringsdybde skal altid være lig med halvdelen af forskellen mellem fræserens ydre diameter og halsdiameteren, minus en angivet radial sikkerhedsmargin.
Referencedata: Standard Metric Keyseat og T-Slot Tool Clearances
|
Nominelt gevind / Slot Standard |
Standard fræser ydre diameter (mm) |
Standard halsdiameter (mm) |
Standard hovedtykkelse (mm) |
Max sikker radial underskæringsdybde (mm) |
Standard hjørneradius (mm) |
|
DIN 650 - 6 mm slot |
12.50 |
5.00 |
3.00 |
3.00 |
0.40 |
|
DIN 650 - 8 mm slot |
16.00 |
7.00 |
4.00 |
3.75 |
0.50 |
|
DIN 650 - 10 mm slot |
19.50 |
8.50 |
5.00 |
4.75 |
0.60 |
|
DIN 650 - 12 mm slot |
24.50 |
11.00 |
6.00 |
5.75 |
0.60 |
|
DIN 650 - 14 mm slot |
28.50 |
12.50 |
7.00 |
7.00 |
0.80 |
|
Nøglesæde-metrik - Smal |
10.50 |
4.50 |
1.50 |
2.25 |
0.20 |
|
Keyseat Metric - Medium |
16.50 |
6.00 |
2.50 |
4.50 |
0.30 |
|
Nøglesæde-metrik - bred |
25.50 |
10.00 |
4.00 |
6.75 |
0.50 |
Radial-, aksial- og nakkefrigangsregler (CNC-underskæringsværktøjsafstand)
Opretholdelse af tilstrækkelig afstand mellem ikke-skærende værktøjsoverflader og råmateriale er obligatorisk for stabilCNC underskæringsværktøjsafstand.
· Radial frigang:Hold en radial afstand på mindst 0,75 mm mellem værktøjshalsen og den yderste kant af arbejdsemnets udhæng. For dybe kaviteter, hvor værktøjsrækkevidden overstiger et længde/diameter-forhold på 5 til 1, øges dette mellemrum til 1,50 mm for at tage højde for dynamisk værktøjsudbøjning.
· Aksial frigang:Hold en lodret frigang på mindst 1,00 mm ved bunden af slidsen. Når du fræser en underskæring langs en indvendig sidevæg, skal du undgå at afslutte funktionen flugter med bundpladen. Ved at give bundaflastning kan spåner falde væk fra den aktive skærebane.
· Indgangshulsdiameter frigang:Når en underskæring er placeret inde i en lukket boring, skal den mindste pilotboringsdiameter overstige halvdelen af summen af fræserens diameter og halsdiameteren med mindst 1,0 mm. Dette sikrer, at skærehovedet kan trænge ind i boringen uden for-centret uden at tillade, at halsen kolliderer med den modsatte væg under bly-i bevægelser.
Hjørneradier vs Sharp Edges: Stress og værktøjslevetid
Angivelse af skarpe 90-graders indvendige hjørner inde i et underskæring tvinger bearbejdningsleverandøren til at bruge skarpe-hjørnekarbidprofiler. Disse profiler nedbrydes hurtigt på grund af lokaliseret varmekoncentration og stressstigninger. Overgangen af skarpe indvendige hjørner til relieffer med radius afspejler vores resultater om omkostningsreduktionCNC hjørneradius design og bearbejdningsøkonomi.
· Tip slidmekanik:En skarp værktøjsspids har minimal varmeafledningsmasse. Ved høje skærehastigheder i stål eller titanlegeringer nedbrydes hjørnet hurtigt, hvilket resulterer i dimensionsdrift og vægskår.
· Retningslinjer for hjørneradius:Angiv en indvendig hjørneradius på mindst 0,2 mm til 0,5 mm på alle indvendige underskårne kanter. For dybe T--spalter eller svalehale, der er udsat for høje strukturelle belastninger, reduceres koncentrationen af mekaniske spændinger og forlænger skæreværktøjets levetid betydeligt ved at specificere en indre radius svarende til 10 % til 15 % af den samlede rillehøjde.
Procesvalg og kinematisk bytte-afvigelser (3-akse-, 5-akse- eller split-del samling?)
Evalueringhvordan man bearbejder en underskæringkræver vurdering af afvejningen- mellem værktøjskompleksitet, opsætningsmængde, maskintimepriser og samlede monteringskrav på tværs af forskelligeCNC underskæringstyper.

3-Axis Multi-Setup Repositioning and Fixture Error Stack-Up
Standardmetoden til bearbejdning af underskæringsfunktioner på et 3-akset lodret bearbejdningscenter involverer omorientering af emnet på tværs af flere operationelle opsætninger.
· Fordelen:Lavere timepris for maskinen på standard 3-aksede vertikale bearbejdningscentre.
· Ulempen:Hvert manuel genfikseringstrin introducerer datumoverførselsfejl. Kumulativ tolerancestabel-op på tværs af modulære bløde kæber eller skruestik tilføjer typisk 0,020 mm til 0,050 mm positionsafvigelse. Manuel håndtering øger også de samlede arbejdsomkostninger pr. del.
5-akset bearbejdningsøkonomi: Standard endefræsere vs. specialfræsere
Ved at bruge et 5--akses bearbejdningscenter kan komponenten vippes i forhold til spindelaksen. Valg mellem flere opsætninger og kontinuerlige multi-akse værktøjsbaner undersøges i vores opdeling af3-akset vs 5-akset CNC-bearbejdningsfunktioner.
· Den kinematiske fordel:Vipning af delen forvandler en geometrisk underskæring til en direkte{0}}linje af-sigteflade. Dette tillader brugen af kortere, stive standard flade endefræsere i stedet for fleksible nøglesæder eller slikkepinde med lang rækkevidde.
· Økonomisk vurdering:Mens 5--akse maskintid har en højere timepris, eliminerer den arbejde med flere opsætninger, minimerer datumjusteringsfejl, holder den sande position inden for 0,005 mm til 0,010 mm og reducerer den samlede cyklustid ved at bruge højere tilspændinger og hastigheder på stift værktøj.
Monolitisk bearbejdning vs. fastgjort multi-komponentsamling
Når et internt underskæring kræver ekstrem rækkevidde med længde/diameter-forhold på 8 til 1 eller mere, er det ofte den mest omkostningseffektive løsning at opdele en enkelt monolitisk komponent i to bolte-sammen.
Et monolitisk design, der kræver tilpasset værktøj med lang-rækkevidde, medfører alvorlige cyklustidsstraf, høje skrotrisici og komplekse kvalitetssikringsrutiner. I modsætning hertil opdeler et opdelt-del-design huset i en øvre sektion og en nedre basissektion, der er forbundet med præcisionspinde og fastgørelseselementer. Begge sektioner kan derefter bearbejdes åbne med korte, stive endefræsere ved høje materialefjernelseshastigheder, hvilket sænker de samlede produktionsomkostninger for produktionsvolumener.
Sammenligning af fremstillingsstrategi: Behandling af underskæringsgeometrier
|
Evalueringsmetrik |
3-Axis Multi-Setup (Formularværktøj) |
5-akset kontinuerlig (standardværktøj) |
Delt-del boltet samling |
|
Værktøjsinvestering |
Høje (brugerdefinerede eller semi-standardriller) |
Laveste (standard højhastigheds-pindfræsere) |
Laveste (Standard katalogværktøj) |
|
Bearbejdningscyklustid |
Høj (Reducerede tilførselshastigheder, flere gennemløb) |
Lav (fuldt værktøjsindgreb, høj MRR) |
Laveste (høj-åben lomme) |
|
Arbejds- og opsætningstid |
Høj (manuelle vendinger, bløde kæbejusteringer) |
Minimal (enkelt-opsætningsbehandling) |
Moderat (sekundær samling påkrævet) |
|
Positionel nøjagtighed |
Plus/minus 0,030 mm (afhængig af opsætning) |
Plus/minus 0,008 mm (Høj volumetrisk præcision) |
Plus/minus 0,015 mm (afhænger af pin-placering) |
|
Samlede omkostninger for lave mængder (1-50 stk) |
Moderat |
Høj (Programmering og opsætning overhead) |
Moderat |
|
Samlede omkostninger for store mængder (500+ stk) |
Høj (Cyklustidsflaskehals) |
Moderat til lav |
Laveste (optimeret produktionsskalering) |
Indkøb og DFM Engineering Tjekliste til Underbud Verifikation
Før du frigiver CAD-modeller og 2D-tekniske tegninger til fremstilling, skal du udfylde denne tjekliste for at forhindre uventede tilbudsrevisioner, værktøjstillæg og produktionsforsinkelser.
Pre-Udgivelse af Undercut DFM Gate
· Værktøjsbekræftelse:Bekræft, om rillens bredde, dybde og hjørneradius matcher standard katalogværktøjer såsom DIN 650 eller ISO-standard nøglesædedimensioner.
· Indgangsgodkendelseskontrol:Kontroller, at indgangsboringen eller den udvendige spaltebredde overstiger værktøjshovedet plus halsfrirum med mindst 1,0 mm.
· Halsoverhængsforhold:Sørg for, at forholdet mellem skærehalsen-til-diameter forbliver under 4 til 1. Hvis det er større end 6 til 1, skal du justere tolerancer og forventninger til overfladefinish for at tage højde for værktøjsudbøjning.
· Hjørneradier specifikation:Bekræft, at alle indvendige skarpe hjørner har en kantradius på mindst 0,2 mm.
· Chip Evakueringsrute:For blinde indvendige lommer skal du kontrollere, at der er en aksial aflastning eller et gennemgående-hul for at udlufte spåner og tillade kølevæske under tryk.
· Inspektionsdatumstrategi:Sørg for, at indvendige underskæringsdybder og -bredder refererer til et tilgængeligt eksternt bearbejdet datum for at lette CMM-skive-sondekalibrering.
RFQ-struktureringsvejledning til Dazao Sourcing
Når du indsender en anmodning om tilbud til Xiamen Dazao Machinery, hjælper herunder følgende detaljer vores ingeniørteam med at optimere dit tilbud:
1. Identificer kritiske tætningsoverflader:Mærk specifikke krav til overfladen, såsom O-ringforseglingsoverflader, der kræver Ra 0,8 mikrometer, så CAM-programmører kan prioritere målrettede overfladefinisher, mens de kører ikke-kritiske frigangsområder ved højere fremføringshastigheder.
2. Tilladelse af hjørnerelieffer:Bemærk, om skærerudløbsradiusmærker eller underskæring under-fejninger er acceptable på ikke-funktionelle overflader.
3. Inkluder 3D STEP og 2D PDF-filer:Angiv altid indbyggede 3D CAD-data sammen med 2D-tekniske tegninger med GD&T-forklaringer. Dette gør det muligt for vores DFM-team at simulere værktøjsinterferens og verificere skærerækkevidden før tilbud.
Optimer dine bearbejdede komponenter med Dazao
Fremstilling af komplekse interne underskæringer med snævre dimensionelle tolerancer kræver specialiseret multi-akseudstyr, praktiske værktøjsstrategier og robuste kvalitetskontrolsystemer.
Xiamen Dazao Machinery levererindustriel-præcisions-CNC-bearbejdningstjenesterved at bruge avancerede 3-aksede, 4-aksede og samtidige 5-aksede bearbejdningscentre certificeret i henhold til ISO 9001:2015 og IATF 16949:2016 kvalitetsstandarder. Vores tekniske team udfører detaljerede DFM-evalueringer på hvert indgående projekt, identificerer udfordringer med værktøjsbanefrihed, standardiserer værktøjsprofiler og reducerer produktionsomkostninger, før skæring begynder.

Ofte stillede spørgsmål
01.Hvordan eliminerer man harmonisk skravling, når man fræser dybe interne nøglesædeunderskæringer?
02.Hvorfor forårsager blinde T-slidser ofte værktøjsbrud under vandret slidsing?
03.Hvordan kan interne O-ringriller inspiceres, når CMM-sonder ikke kan passe gennem boringen?
04.Hvad forårsager synlige kammuslingmærker, når man afgrater bagside-sidekanter med en slikkepindskærer?
05.Hvorfor slides akutte svalehaleskærere for tidligt ved hjørnespidsen?
06.Hvornår bliver det mere økonomisk at opdele et underskåret hus i to boltede dele?