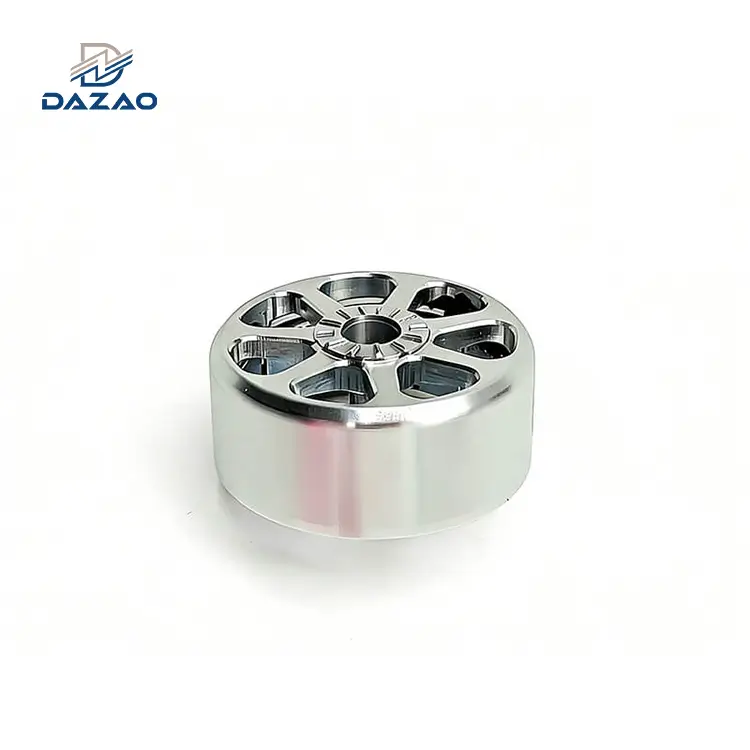
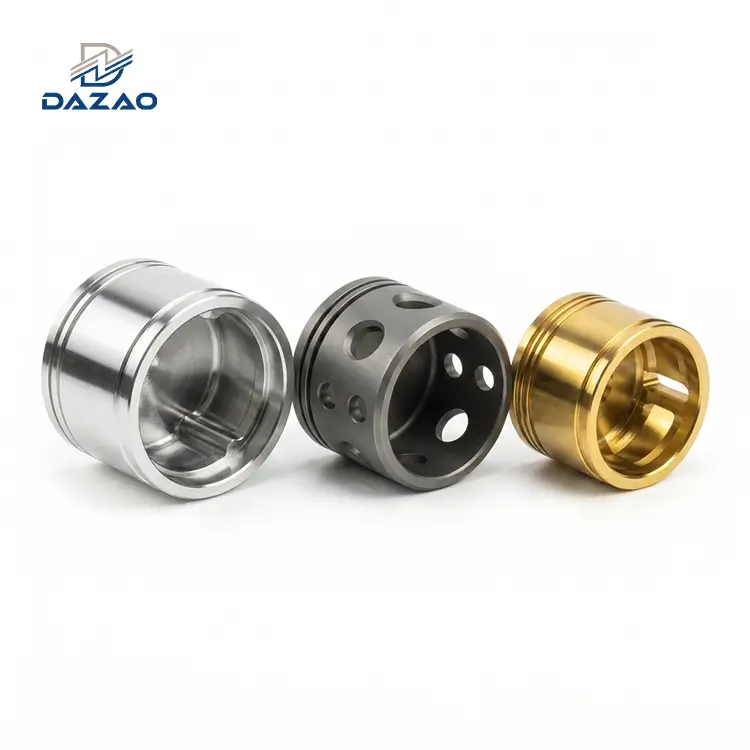
Billet aluminium bearbejdningproducerer strukturelle-porøsitetskomponenter ved subtraktionsolid billet CNC-bearbejdningfra ekstruderet, valset eller kontinuerligt-støbt materiale. Mens mængden af skrot af råmaterialer ofte overstiger 80 %, kan valg af stress-aflaste temperament (f.eks.6061-T651eller7075-T651) kombineret med symmetriske skrubbearbejdningsprotokoller forhindrer delevridning forårsaget af intern restspændingsudløsning. For produktionsvolumener under 500 til 1.000 enheder,bearbejdning af billet aluminiumeliminerer gennemløbstider for hårdt værktøj og amortiseringsomkostninger forbundet med trykstøbning.
Billet vs Cast vs Forged Aluminium: Metallurgisk virkelighed og mekaniske grænser
I præcisionsfremstilling,billet aluminiumrefererer til fast halvfabrikata-fremstillet via kontinuerlig støbning, varmekstrudering eller valsning. I modsætning til nær-net-formstøbninger,CNC-bearbejdning af massivt aluminiumer helt afhængig af subtraktiv materialefjernelse for at opnå den endelige nominelle geometri. Ingeniører, der søger en bredere baseline på generelle legeringsegenskaber, kan konsultere voresgrundlæggende aluminium CNC-bearbejdningsguide.
Industrielle sektorer såsom rumfart, motorsport, halvlederhåndtering og kirurgisk robotteknologi prioritererbearbejdet af billet aluminiumkomponenter på grund af strukturel forudsigelighed. Trykstøbegods medfører iboende risici for intern brintporøsitet, krympningshulrum og oxidindeslutninger. For dybdegående-dyk-sammenligning af cast-alternativer, se voresdedikeret CNC-bearbejdningsguide i støbt aluminium. Billet aluminium CNC deletilbyder kontinuerlige, tætte materialematricer, der garanterer hermetisk tætning, ensartet dielektrisk nedbrydningsstyrke og ensartet mekanisk respons under cykliske udmattelsesbelastninger.

Mikrostruktur, ugyldige defektrater og sammenligning af mekanisk ejendom
For at vælge den korrekte fremstillingsproces for strukturelle komponenter skal ingeniører evaluere de interne krystalgitter- og kornstrømningsegenskaber for hvert lagerformat:
1. Støbt aluminium (f.eks. A380, A356):Flydende metal hældes i et formhulrum. Størkning giver en isotrop, dendritisk mikrokrystallinsk struktur. Det er tilbøjeligt til gasindfangning, mikro-krympning og lokaliseret adskillelse af siliciumfaser, hvilket begrænser den ultimative trækstyrke (Rm) og cyklisk udmattelseslevetid.
2. Billet Aluminium Stock (f.eks. 6061-T651, 7075-T651):Massive støbte barrer mekanisk bearbejdet gennem ekstruderingspresser eller valseværker. Denne langsgående plastiske deformation nedbryder dendritiske netværk, justerer kornstrukturer langs den primære mekaniske akse og lukker mikro-hulrum.
3. Lukket-Smedning:Solide præforme deformeret under multi-hydraulisk tryk i formede forme. Smedning genererer kontinuerlig kornstrøm, der konturerer direkte rundt om delens ydre geometri.
|
Mekanisk og fysisk ejendom |
Billet aluminium (6061-T651 plade) |
Trykstøbt aluminium (A380.0 som-støbt) |
Smedet aluminium (6061-T6 smedning) |
|
Udbyttestyrke (Rp0.2) |
276 MPa (40,0 ksi) |
160 MPa (23,2 ksi) |
276 MPa (40,0 ksi) |
|
Ultimativ trækstyrke (Rm) |
310 MPa (45,0 ksi) |
324 MPa (47,0 ksi) |
310 MPa (45,0 ksi) |
|
Forlængelse ved pause (A5) |
12 % til 17 % |
3.5% |
12 % til 15 % |
|
Elastikmodul (E) |
68,9 GPa |
71,0 GPa |
68,9 GPa |
|
Træthedsgrænse (N=5×10⁸ cyklusser) |
96,5 MPa (14,0 ksi) |
138 MPa (20,0 ksi - uden hak) |
103 MPa (15,0 ksi) |
|
Frekvens for intern ugyldighed og porøsitetsfejl |
< 0.01% (Hermetic grade) |
1,5% til 5,0% (Kræver imprægnering) |
< 0.001% (Aviation structural) |
|
Korngrænseorientering |
Retningsbestemt (anisotropisk langs rulleaksen) |
Isotropiske (ikke-retningsbestemte dendritter) |
Kontureret (følger komponentgeometri) |
|
Værktøjsafskrivningshinder |
$0 (Nul faste værktøjsomkostninger) |
15.000 USD til 65 USD,000+ (omkostninger af stålmatrice) |
$25.000 til $90,000+ (smedning) |
Krystalkornanisotropi og strukturel belastningsorientering
Menssolid billet CNC-bearbejdningleverer strukturel integritet overlegen i forhold til støbning, den matcher ikke den dynamiske styrke i flere retninger- af en tilpasset smedning. Ekstruderet eller valsetbillet aluminium lagerudviser mekanisk anisotropi:
Tensile Strength (Longitudinal L)>Tensile Strength (Long Transverse LT)>Trækstyrke (kort tværgående ST)
In heavy-gauge rolled plates (>75 mm tykkelse), kan den korte-tværgående (ST) flydespænding falde med 10 % til 15 % i forhold til den langsgående rulleretning (L). Når man konstruerer høje-udkragningsbeslag eller tryk-manifolder, skal bearbejdningsakserne justere maksimale trækstyrke-vektorer langs materielens primære rullende korn.
Udvælgelse af legeringer og temperamentfælden: Hvorfor specifikationen af 6061-T6 fører til en del vridning
Valg af den rigtige legering tilbillet aluminium præcisionsbearbejdningkræver afbalancering af bearbejdelighed, styrke-til-vægtforhold, korrosionsbestandighed og dimensionsstabilitet efter-bearbejdning.

Mekaniske profiler af 6061-T651, 7075-T651, 2024-T351 og 5083-H111
· 6061-T651: Silicium-magnesiumlegering. Standardvalg tilbillet aluminium prototype bearbejdningog produktionskomponenter. Har høj brudsejhed, svejsbarhed og ensartet respons på Type II og Type III (hardcoat) anodisering.
· 7075-T651: Zink-legeret, høj-strukturmateriale. Flydespænding overstiger 500 MPa. Anvendes til rumfartsskotter, høj-ophængsvippe og robotforbindelser, hvor stivhed-til-vægtoptimering er påkrævet. Lavere korrosionsbestandighed end 6000-seriens legeringer; kræver beskyttende overfladebelægninger.
· 2024-T351:Kobber-legeret kvalitet med høj brudsejhed og modstandsdygtighed over for cyklisk udmattelsesrevneudbredelse. Almindelig i rumfarts strukturelle spændingselementer. Dårlig svejsbarhed og følsom over for atmosfærisk korrosion.
· 5083-H111:Ikke-varme-behandlet magnesiumlegering. Bevarer mekanisk styrke efter svejsning og demonstrerer høj modstandsdygtighed over for havvandskorrosion. Ofte specificeret til marinehuse og halvledervakuumkamre.
T6 vs T651 Stress Gradient Dynamics og Residual Stress Relief
Angivelse af standardT6i stedet forT651på tekniske tegninger er en dyr fejl ibearbejdning af billet aluminium.
· T6-mekanismen:Ved standard T6-behandling gennemgår materialet opløsningsvarmebehandling ved ca. 530 grader (986 grader F), efterfulgt af en øjeblikkelig koldt-vandslukning. De udvendige overflader afkøles og trækker sig hurtigt sammen, mens den indre kerne forbliver termisk udvidet. Denne dynamik etablerer en stejl indre spændingsgradient: den ydre overflade går ind i trykspænding (-80 MPa til −120 MPa), mens kernen bevarer trækspænding (+80 MPa til +120 MPa).
· Fejltilstanden:Når et elektronisk indkapsling med åbent-hulrum eller en strukturel bjælke hugges ud af T6-materiale, ødelægger asymmetrisk materialefjernelse denne ligevægt. Når den indre trækkerne blotlægges, bøjer komponenten sig straks udad, hvilket overtræder fladhedstolerancerne.
· T651-løsningen:I T651-tempereringen strækker møllen pladen mekanisk med 1,5 % til 3,0 % af dens permanente længde umiddelbart efter bratkøling og før kunstig ældning. Denne kontrollerede plastiske deformation omfordeler og neutraliserer den interne resterende spændingsprofil, hvilket reducerer de maksimale indre spændinger til under ±15 MPa.
Butik-gulvflaskehalse: resterende stress, anodiseringsstriber og køb-for at-flyveprisfælder
Standardbearbejdningsguider overser tre specifikke butiks-gulvfænomener, der direkte driver skrotmængder, kosmetiske defekter og enhedsproduktionsomkostninger ibillet aluminium CNC-bearbejdning.
Asymmetrisk materialefjernelse og forvrængningskontrol i dybe hulrum
Når hogging ud dybe strukturelle lommer hvorfjernelse af billet aluminiumsmaterialeoverstiger 75 % til 85 % af startlagervolumen, selv for-straktT651materialet kan deformeres, hvis skærebaner er programmeret uden belastningskompensation.
Hvis en operatør klemmer en 50 mm tyk plade i en standard pneumatisk skruestik og udfræser et 42 mm dybt hulrum kun fra den ene side, elimineres den afbalancerede overfladekompressionszone. Det nederste u-bearbejdede skin tvinger delens gulv til at bue opad i en konkav bue (0,30 mm til 1,20 mm over en 300 mm spændvidde).
Dazao Shop-Protokol om gulvafbødning
1. Symmetrisk grovbearbejdning Ru-Flip-Ru:Bearbejd 50 % af råmaterialevolumenet fra flade A, vend komponenten til bearbejdningsflade B, og slip spændekræfterne for at tillade naturlig spændingsaflastning, før du udfører halv{1}}finish.
2. Naturlig/termisk mellemliggende ældning:Til ultra-præcisionshuse, der kræver geometriske tolerancer, der er snævrere end ±0,015 mm, gennemgår delene en sub-kritisk spændings-aflastning termisk cyklus ved 160∘C i 4 timer mellem skrubning og slutbearbejdning.
3. Afkoblede spændefiksturer:Stive mekaniske skruestikkæber introducerer fastspænding-induceret elastisk afbøjning. Dazao anvender dedikerede vakuumpatroner og brugerdefinerede bearbejdelige bløde aluminiumskæber, der understøtter dele uden at fremkalde bøjningsmomenter.

5-aksede værktøjsbaner og optisk anodiseringsmisfarvning på tværs af kornakser
En almindelig kvalitetsafvisning for multi-akserbillet aluminium 5-akset bearbejdninginvolverer farvebånd, optiske striber og reflektionsvariationer efter svovlanodisering af type II.
Grundårsagen
Ekstruderet billet har aflange korn parallelt med ekstruderingsaksen. Under 5-akset bearbejdning af billet aluminium afslører kontinuerlige værktøjsbanevektorændringer forskellige krystalplaner for den skårne overflade:
· Længdeflader (L):Skæreværktøjet klipper langs korngrænserne. Den kemiske præ-anodiseringsætsning fjerner materiale ensartet, hvilket giver en spejlende, lys finish.
· Tværgående/ende-kornoverflader (ST):Værktøjet klipper direkte hen over enderne af korngrænserne. Inter-granulær kemisk ætsning forekommer mere aggressivt og producerer mikro-gruber. Dette ændrer overfladens brydningsindeks, hvilket får den anodiserede film til at se synligt mørkere og mere uklar ud under direkte lys.
Dazao overfladefinish standardisering
For at opnå ensartet optisk ensartethed på tværs af multi-akse skulpturerede overflader:
1. Råmaterialeforsyningskontrol:Angiv homogene fin-kornede kontinuerlige-støbte eller tvær-valsede plader frem for standard direkte-ekstruderet stangmateriale til kosmetiske dele.
2. Blæst overfladekonditionering:Påfør en automatisk 120-mesh glasperleblæsning ved 0,35 MPa (50 PSI) dysetryk. Denne kolde-bearbejder det ydre 15 μm til 25 μm lag, mekanisk homogeniserer overfladekrystalmatrixen og eliminerer kornretnings-reflektivitetsforskelle før anodisering.
Buy-to-Fly Ratio Realities og Machining Cycle Time Cost Drivers
I komponenter med høj-kompleksitet er forholdet Køb-til-Fly (BTF) den primære drivkraft forbillet aluminium bearbejdning omkostninger. For en fuldstændig oversigt over råvarepriser, værktøjsafskrivninger og maskintimepriser, se voresdetaljeret aluminium CNC bearbejdning omkostningsanalyse.

Mange indkøbsmodeller antager fejlagtigt, at høj skrotvolumen stort set opvejes af genbrugskreditter for skrot. I produktionsmiljøer udgør indtægterne fra skrotflis mindre end 8% til 12% af de oprindelige råvarekøbsomkostninger.
Den sande omkostningsdriver erSpindeldriftstidkræves for at fjerne store mængder massivt aluminium gennem begrænsede veje.
Deep Pocket Corner Radii: Den eksponentielle omkostningsmultiplikator
Når en strukturel lomme har et dybde-til-hjørne-radiusforhold (D/R) på over 5:1, kan standard dynamiske skrubværktøjer ikke bruges.
I stedet for at anvende en stiv ∅20 mm dynamisk skrub-pindfræser ved høje tilspændingshastigheder (vf=6.000 mm/min), skal CNC-programmøren bruge en lang-udhængsfræser på ∅6 mm, der kører med reducerede tilspændingshastigheder (vf=1,200 mm/min) for at undgå værktøjsudbøjning, støjmærker og knivbrud. Dette øger cyklustider med 300 % til 500 % på identiske nominelle funktionsvolumener.
Dazao Dynamic Roughing Cost-Reduktionsramme
· Høj-volumetrisk fræsning (HEM):Implementer trochoidale værktøjsbaner med høj-hastighed og opretholder en konstant radial værktøjsindgrebsvinkel (θeMindre end eller lig med 40∘), keeping chip thickness constant and maximizing material removal rates (MRR >800 cm3/min. i 6061-T651).
· Modulær multi-Piece DFM-ombygning-:Hvis et integreret design genererer et BTF-forhold, der er højere end 10:1, evaluerer Dazao engineering opdelingen af den monolitiske struktur i to sammenlåsende under-enheder fastgjort med præcisionsdyvelstifter og strukturelle fastgørelseselementer. Denne tilgang reducerer råvareforbruget med op til 60 % og sænker cyklustider med over 45 %.
CNC-fremstillingsproces Workflow for Billet-aluminiumskomponenter
Præcisionsudførelse underbearbejdningsproces i aluminiumkræver systematisk workflow-kontrol fra forberedelse af råmateriale til den endelige udførelse af multi-værktøjssti.
Stock Squarering, Datum Transfer og Surface Deoxidation.-Oxidation
Høj-præcisionbillet bearbejdning af aluminiumsblokbegynder med savning af rektangulære emner eller cirkulære emner fra hovedlageret med et ekstra bearbejdningstillæg på 3,0 mm til 5,0 mm pr. side.
1. Overfladede-Oxidation:Ekstruderet og valset billetmateriale udviser et udvendigt oxideret lag med ujævn mikro-hårdhed. Vender man sig mod alle seks sider, fjernes dette overfladelag og etableres vinkelret inden for ±0,010 mm.
2. Primær Dato Etablering:Tre primære henføringspunkter (A, B, C) bearbejdes i den første opsætning. Dedikerede værktøjshuller eller præcisionsslebne udvendige referenceflader forhindrer kumulativ nulpunktsforskydning under multi-opsætningsbearbejdningssekvenser.

Maskinkinematik: 3-Axis Fixturing vs 5-Axis Single-Setup nøjagtighed
Valg af den korrekte maskinkinematik dikterer direkte dimensionel repeterbarhed, geometriske sande positionstolerancer og overordnede cyklustider forbillet aluminium CNC dele. Ingeniører kan henvise til voresstandard aluminium CNC bearbejdning tolerancer guidefor detaljerede præcisionsklassifikationer.
· 3-akset bearbejdning:Kræver tre til seks individuelle armaturer for at behandle prismatiske geometrier. Hver emneopspænding introducerer nulpunktsoverførselsfejl (±0,025 mm til ±0,050 mm), hvilket øger arbejdsomkostningerne og øger den geometriske tolerance-op.
· 5-akset samtidig bearbejdning:Et 5-akset trunioncenter tillader enkelt-opsætningsbehandling af fem tilgængelige flader. Sande positionstolerancer for kritiske borings centerlinjer til udvendige lokaliseringsdatum kan holdes inden for ±0,010 mm. I komplekse hydrauliske manifolder er væskeporte med dybe sammensatte vinkler bearbejdet uden brugerdefinerede sammensatte vinkler.
|
Bearbejdningskonfiguration |
Opsætningsmængde |
Datum stak-risiko |
Geometrisk toleranceevne |
Maskinpris pr. time |
|
3-akset lodret mølle |
4 til 6 opsætninger |
Høj (±0,050 mm) |
Fladhed: 0,025 mm, Position: ±0,035 mm |
Lav ($45 til $65/time) |
|
4-akset vandret mølle (HMC) |
2 opsætninger |
Moderat (±0,020 mm) |
Fladhed: 0,015 mm, Position: ±0,020 mm |
Medium ($75 til $95/time) |
|
5-akset Trunnion Center |
1 til 2 opsætninger |
Minimal (±0,008 mm) |
Fladhed: 0,008 mm, Position: ±0,010 mm |
Højere ($110 til $150/time) |
Høj-fræsedynamik, værktøjsbelægninger og opbygget-kantforebyggelse
Subtraktivbearbejdning af billet aluminiuminvolverer ekstreme materialefjernelseshastigheder (MRR), hvor skæreværktøjets indgreb, termisk styring og spånevakuering dikterer overfladeintegritet og dimensionsstabilitet.
1. Kinematik, radial spånudtynding og undertrykkelse af harmonisk skravering
Ved skrubning af emner af aluminium med dynamiske trochoidale baner, hvor radialt indgreb (ae) er mindre end 30 % af fræserens diameter (Dc), den faktiske spåntykkelse (hmax) er væsentligt tyndere end den programmerede fremføring pr. tand (fz). Maskinmestre skal anvende radial spånudtyndingskompensation for at opretholde korrekt spånbelastning og forhindre, at værktøjet gnider:

· Valg af værktøjsgeometri:Pindfræsere konfigureret med differentiel rilleafstand og variable helixvinkler (37∘/40∘/45∘) forstyrrer harmonisk frekvenskobling under dyb lommeprofilering, hvilket eliminerer regenerativ chatter.
· Rivevinkeldesign:Positive primære skråvinkler mellem 15∘og 22∘reducere skærekantens forskydningsmodstand, sænke skæretemperaturerne under plastikvedhæftningspunktet.
2. Skæreværktøjssubstrater og specialiseret belægningsmetallurgi
Aluminiumslegeringer udviser stærk kemisk affinitet til bindemiddelelementer (såsom kobolt) i wolframcarbidværktøjer. Ved lokale forskydningstemperaturer mellem 200∘C og 350∘C, diffunderer aluminium kemisk og tryk-svejses på rivefladen og udvikler en Built-Up Edge (BUE).
Det er obligatorisk at vælge den korrekte værktøjsoverfladebehandling for at forhindre vedhæftning:
|
Værktøjsmateriale og belægningstype |
Belægningshårdhed (HV) |
Friktionskoefficient (μ vs stål/Al) |
Maksimal servicetemp |
Kemisk kompatibilitet med Billet Aluminium |
|
Poleret ubelagt mikro-korn hårdmetal |
1.600 til 1.800 |
0,30 til 0,40 |
600∘C |
God:Spejl--polerede fløjter (Ra<0.05 μm) minimize mechanical keying. |
|
Titanium Diboride ( TiB2TiB2 ) PVD |
3.000 til 3.500 |
0,15 til 0,22 |
850∘C |
Fremragende:Kemisk inert over for ikke-jernholdigt aluminium; forhindrer sekundær svejsning. |
|
Diamant-Som kulstof (DLC / ta-C) |
4.000 til 6.000 |
0,05 til 0,10 |
450∘C |
Overlegen:Ultra-lav friktion; ideel til tør efterbehandling med høj-hastighed og tynde gulve. |
|
Polykrystallinsk diamant (PCD) indsatser |
8.000 til 10.000 |
0,05 til 0,08 |
700∘C |
Maksimal levetid:Ekstrem slidstyrke til høje-siliciumaluminiumkvaliteter. |
|
TiAlN / AlCrN (undgå for aluminium) |
3.200 til 3.600 |
0,50 til 0,70 |
900∘C |
Katastrofal fejl: Aluminium i belægningen skaber øjeblikkelig kemisk gnidning. |
3. Termisk ekspansionsmekanik og i-proces delvækst
Aluminium har en høj termisk udvidelseskoefficient (=23.1×10⁻⁶/K for 6061-T651). Højhastighedsslibning genererer betydelige lokaliserede termiske belastninger. Hvis en stor strukturel billet opvarmes fra den omgivende butikstemperatur (20∘C) til skæretemperaturer (45∘C), beregnes lineær dimensionel vækst som:
ΔL=L0⋅ ⋅ΔT
Til en 500 mm plade med ΔT=25∘C:ΔL=500 mm×(23,1×10−6)×25=+0.288 mm
En termisk udvidelse på +0.288 mm overstiger standard tegningstolerancer (±0,025 mm). Hvis de sidste efterbehandlinger udføres, mens komponenten forbliver varm, krymper den færdige del uden for tolerance, når den vender tilbage til stuetemperatur. Dazao anvender termiske iblødsætningsperioder og i-maskinspindelberøring-målecyklusser efter skrubbearbejdning for at verificere ligevægt før den endelige dimensionering.
4. Kølevæskeleveringsstrategi: Høj-TSC vs. Flood vs. MQL
Effektiv spånevakuering forhindrer spången-skæring, fastklemning af værktøj og overfladeridsning i dybe lommer:
· Højt-tryk gennem-spindelkølevæske (TSC ved 7,0 MPa/1000 PSI):Væskestråler med høj-hastighed, der kommer ud direkte ved skærespidsen, knækker kontinuerlige trevlede aluminiumsspåner til korte nåle og blæser dem ud af hulrum, der er dybere end 50 mm. Dette giver termisk stabilisering på tværs af emnet.
· Minimum mængde smøring (MQL):Aerosoliserede syntetiske esteroliedråber (1 μm til 5 μm) leveret med ren trykluft ved 0,6 MPa. MQL eliminerer omkostninger til bortskaffelse af væske og termisk chok på hårdmetalværktøjer, men kræver luftudsugningshætter med høj-hastighed for at fjerne spånpakning fra dybe lodrette blindlommer.
· Standard oversvømmelseskølevæske (0,4 MPa til 0,8 MPa):Effective for external profile milling, but lacks the kinetic energy required to evacuate deep enclosed cavities, resulting in chip re-cutting and degraded surface finishes (Ra >1.6 μm).
Design for Manufacturability (DFM)-regler for bearbejdet billetaluminium
Optimering af komponentgeometri reducerer maskindrift-og mindsker skrotrisici ibillet aluminium til præcisionsbearbejdning. For en omfattende gennemgang af modelleringsregler, udforsk voresdesign retningslinjer for CNC-bearbejdning af aluminium.

Lommedybde-til-radiusforhold, vægtykkelser og tråddybder
· Lomme hjørne radier:Hold hjørneradius R Større end eller lig med 0,2×Pocket Depth H. For en lommedybde på 40 mm skal du angive en indvendig hjørneradius på mindst R8 mm. Dette gør det muligt for en stiv ∅12 mm eller ∅16 mm pindfræser at færdiggøre profilen uden kontinuerlig hjørnedeceleration eller støj.
· Vægtykkelsesgrænser: Avoid wall thicknesses below 0.8 mm on tall unsupported vertical fins (H/t>10). Skærende værktøjsside-tryk får tynde vægge til at afbøje elastisk under bearbejdning, hvilket skaber konusfejl og skraveringsmærker.
· Tapede huller:Gevindindgrebsdybden bør ikke overstige 2,0×nominel gevinddiameter (2D). Indgreb af gevind forbi 2D giver ingen målbar stigning i udtræksstyrke- i 6061-T651 og øger risikoen for brud på tap under blindhulsboring.
Anodisering af dimensionel vækst og præcisionsboringstolerance
Anodisering er en konverteringsbelægning, der forbruger uædle metal og skaber et aluminiumoxidlag på den udvendige overflade. Ved udarbejdelse af produktionstegninger skal ingeniører redegøre forType II og Type III hardcoat anodiseringsspecifikationerfor at beregne dimensionsforskydninger efter-behandling under CAD-modelleringsfasen:
ΔOverfladedimension (pr. flade)=+(samlet belægningstykkelse×0,50)
ΔUdvendig diameter (OD)=+(2×Total Coating Thickness×0,50)=+Total Coating Thickness
ΔIndvendig diameter (ID)=−(2×Total Coating Thickness×0,50)=–Total Coating Thickness
· MIL-A-8625 Type II anodisering (klasse 1 og 2):Typisk total belægningstykkelse er 10 μm til 20 μm (0,0004 til 0,0008 in). Halvdelen af tykkelsen trænger ind i underlaget, og halvdelen bygger sig op på ydersiden. Diametre øges eller falder med 10 μm til 20 μm.
· MIL-A-8625 Type III Hardcoat anodisering:Belægningstykkelse varierer fra 45 μm til 60 μm (0,0018 in til 0,0024 in). Udvendige diametre vokser med op til 0,060 mm, mens indvendige diametre krymper med 0,060 mm.
Præcisionslejetapper og kritiske dyvelstifthuller med H7-tolerancer (mindre end eller lig med +0.015 mm) skal enten maskeres før hardcoat eller afsluttende-slebet/slibet post-anodisering.
Økonomisk breakeven-analyse: Hvornår skal man skifte fra Billet CNC til Castings
Vælg mellembillet vs støbt aluminium CNCbearbejdning kræver analyse af ikke-tilbagevendende investeringer i ingeniørværktøj (NRE) i forhold til produktionsmængder.
|
Parameter |
Solid Billet CNC-bearbejdning |
Høj-trykstøbning (HPDC) + CNC |
Lukket-Smedning + CNC-finish |
|
Indledende værktøjs-/formomkostninger (NRE) |
$0 |
$25.000 til $60,000+ |
$35.000 til $80,000+ |
|
Første artikelinspektion (FAI) Ledetid |
3 til 7 dage |
8 til 14 uger |
12 til 18 uger |
|
Design Iteration Fleksibilitet |
Øjeblikkelig (G-kodeopdatering) |
Høje omkostninger ($5.000 til $20.000 modifikation af forme) |
Ekstreme omkostninger (ny matrice påkrævet) |
|
Materialeudbytte/skrotprocent |
60 % til 90 % spåner |
5% til 10% trimtab |
10 % til 15 % flashtab |
|
Cyklustid for bearbejdningsspindel |
Lang (100 % subtraktiv) |
Kort (kun afslutte kritiske datums) |
Kort (kun afslutte kritiske datums) |
|
Optimal økonomisk produktionskørsel |
1 til 500 enheder |
2.500 til 100,000+ enheder |
1.000 til 50,000+ enheder |
Værktøjer NRE vs enhed stykpris amortiseringsmodeller
At small quantities (1 to 500 pieces), billet machining delivers the lowest total program cost by eliminating five-figure tooling outlays. When scaling into sustained high-volume production (>2.500 styk pr. år), afskriver høj-trykstøbning de første værktøjsinvesteringer hurtigt gennem cyklustider på under-minutter.
NPI Prototyping Agility og Engineering Change Order Execution
Under New Product Introduction (NPI) faser ændres produktgeometrierne ofte. Ændring af en indvendig rib eller sensorlomme påCNC-bearbejdede emner af aluminiumkræver en CAD/CAM-programrevision udført i timer uden værktøjsudgifter.
Ændring af en hærdet stålstøbeform- kræver ofte langsomme EDM-svejseprocesser eller fuldstændige ombygninger af matrice, hvilket forsinker produktionstidslinjerne med uger.
Præcision Billet Manufacturing og kvalitetskontrol hos Dazao
Producerer pålidelig, høj-præcisionbillet CNC delekræver streng kontrol over råmaterialetemperering, fastspændingsmetoder og værktøjsbaneudførelse:
1. Angiv altidT651hærder over standard T6 til høj-materiale-fjernelse af strukturelle komponenter for at forhindre vridning efter-bearbejdning.
2. Neutraliser intern restspænding gennem symmetriske skrubbearbejdningssekvenser og afkoblet, lav-spændingsfikstur før færdig-bearbejdning.
3. Administrer Køb-til-Flyveforhold og hjørneradiusforhold (H/R mindre end eller lig med 5:1) under DFM-fasen for at forhindre ikke--lineære maskincyklustidsomkostninger.
Xiamen Dazao Machinery driver avanceret 3-akset, 4-akset vandret og dedikeretmulti-akse 5-akset CNC-bearbejdningstjenesterved at bruge centre med høj-stivhed. Med interne-Zeiss koordinatmålemaskiner (CMM) og optiske profilometre leverer Dazao certificeredebillet aluminium præcisionsbearbejdningtjenester til strukturelle prototyper og produktionskørsler.

Ofte stillede spørgsmål om Billet-aluminiumbearbejdning
01.Hvorfor deformeres en tynd-vægget 6061 aluminiumsplade efter CNC-fræsning?
02.Er billet aluminium altid stærkere end støbt eller smedet aluminium?
03.Hvad forårsager plettede farvevariationer ved anodisering af 5-aksede bearbejdede emnedele?
04.Hvorfor øger et højt køb-til-fly-forhold omkostningerne til bearbejdning af emner så markant?
05.Hvor dybe skal gevindhuller være i 6061-T651 bearbejdede komponenter?
06.Hvordan påvirker indvendige hjørneradier bearbejdningsomkostningerne i dybe aluminiumslommer?