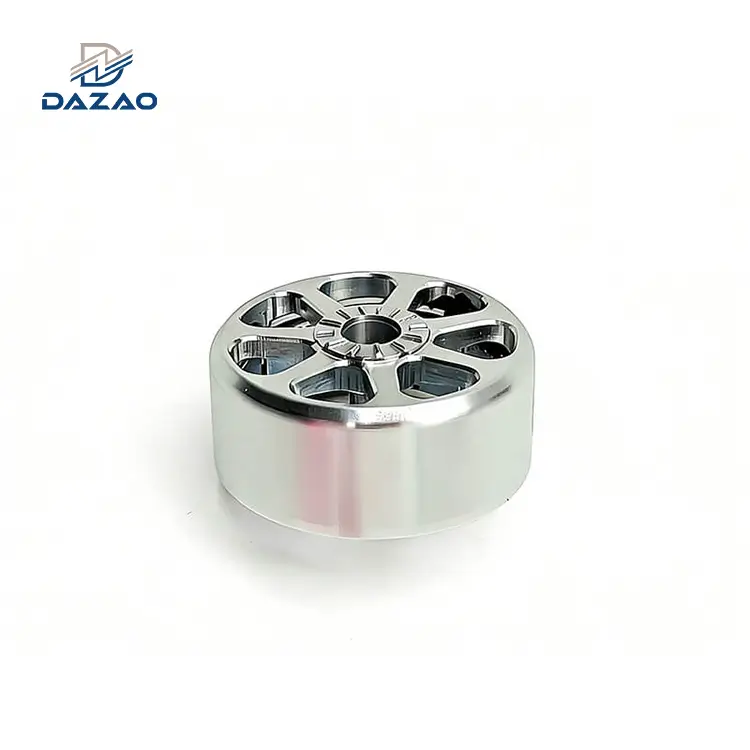
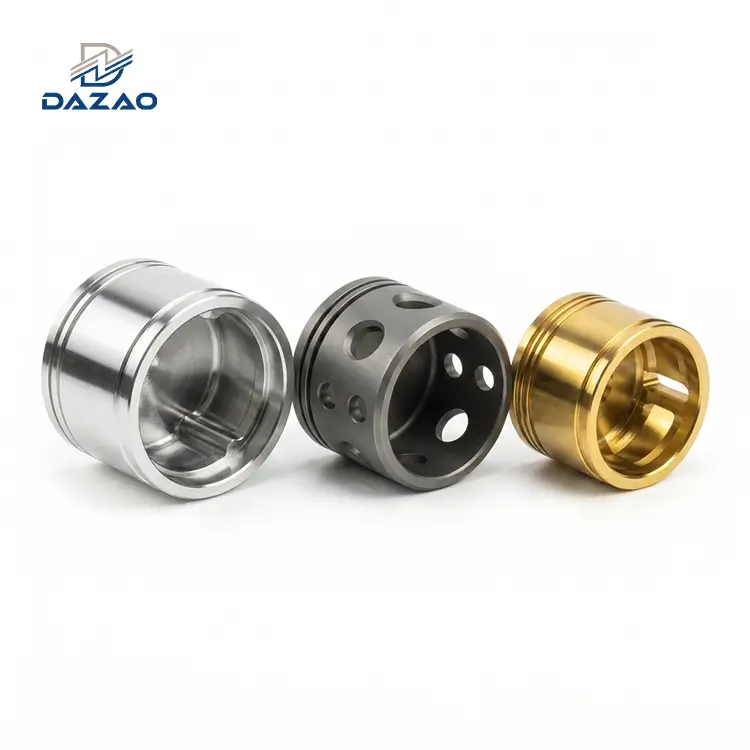
Præcisionmedicinske aluminiumsdelekræver streng kontrol over restspænding af rå emner, mikro-strukturel forurening og termisk ekspansion under multi-fræsning. Mens legeringer gerneAl6061-T6ogAl7075-T651tilbyde overlegne styrke-til-vægtforhold og termisk ledningsevne fordele af aluminium til medicinsk udstyr, ikke-implanterbar diagnostisk og kirurgisk hardware fejler ofte den endelige kvalifikation på grund af udskudt stressafslapning, undergrundsjernkryds-kontamination og ukompenseret belægningsvækst.
Denne tekniske vejledning skitserer præcise legeringsudvælgelsesparametre, 5--akse bearbejdningsprotokoller, spændingsaflastende termiske cyklusser og strenge kvalitetskontrolmetoder, der praktiseres hos Dazao for at opnå snævre lineære tolerancer ned til ±0,0005 tommer (±0,012 mm) på kritiskealuminiumskomponenter til medicinsk udstyr.
Medicinske aluminiumskomponenter: fremstillingsvirkeligheder og centrale tekniske udfordringer
ProducererCNC-bearbejdede medicinske dele af aluminiumpræsenterer tekniske udfordringer adskilt fra kommerciel eller rumfartsbearbejdning. Aluminium er bredt specificeret på tværs af-in vitro diagnostiske (IVD) analysatorer, optiske billeddannelsesplatforme, kirurgisk robotteknologi, laboratorieautomatisering og bærbar overvågningshardware. Materialet giver en optimal balance mellem strukturel stivhed, lav massetæthed (ca. 2,70 g/cm³), termisk dissipation og ikke-magnetisk drift. For ingeniører, der søger et grundlæggende overblik over forarbejdningsmetoder, gennemgang af enaluminium CNC bearbejdningsguidegiver nyttig kontekst på basisparametre, før de behandler specialiserede kliniske standarder.

En vedvarende misforståelse blandt designingeniører er, at aluminium er universelt tilgivende under subtraktiv fremstilling. I kommercielle applikationer er standarddimensionstolerancer på ±0,005 tommer (±0,127 mm) og overfladefinisher på Ra 1,6 til 3,2 µm tilstrækkelige. Imidlertid,medicinske præcisionsdele i aluminiumoperere under særlige begrænsninger:
· Steriliseringskompatibilitet:Komponenter, der udsættes for autoklavecyklusser eller kemisk aftørring-(kvartær ammonium, hydrogenperoxiddamp) kræver pore-fri, ensartet overfladebehandling, der ikke kan tolerere mikro-revnedannelse eller væskeretention under-overfladen.
· Optomekanisk justering:Optiske bænkbeslag og multi-aksepositioneringstrin kræver absolut geometrisk fladhed inden for 0,010 mm på tværs af spændvidder på mere end 300 mm for at forhindre sensorfejljustering.
· Elektromagnetisk kompatibilitet (EMC):Ankabinet til medicinsk udstyr i aluminiumfungerer ofte som et primært Faraday-skjold til sensorelektronik med lav-støj, hvilket nødvendiggør rene ledende grænseflader sammen med lokaliserede ikke-ledende dielektriske overflader.
· Partikel renlighed:Laboratorieautomationskomponenter kan ikke kaste mikro-grater eller løse anodiske krystaller ind i åbne mikrofluidbrønde eller laserbaner.
Empiriske produktionsdata fra Dazao indikerer, at cirka 40% af tekniske revisioner påmedicinske aluminiumskomponenterstammer fra uadministrerede post-bearbejdningsvariable snarere end primære værktøjsbanefejl. Disse problemer omfatter uforudset vridning efter frigivelse af armaturet, kemisk udtømning-ud fra mikro-blindhuller med gevind og dimensionsinterferens i lejeboringer efter anodisering af type III hardcoat.
Opnåelse af dimensionel repeterbarhed på tværs af batchstørrelser fra 50 til 10.000 enheder kræver streng kontrol over råmaterialekornstrukturer, afbalancerede skrubbearbejdningsrutiner og termiske stabiliseringsstadier.
Materialevalg til medicinsk udstyr aluminiumsdele: legeringsmetallurgi og MR-integritet
Valg af den korrekte legeringskvalitet dikterer komponentens belastning-bærende ydeevne, dynamisk udmattelseslevetid, efter-bearbejdningsstabilitet og korrosionsprofil.
Mekaniske og termiske egenskaber af medicinske aluminiumslegeringer
|
Legering & temperament |
Yield Strength (MPa) |
Trækstyrke (MPa) |
Termisk udvidelseskoefficient (µm/m·K) |
Bearbejdelighedsindeks (Base 100) |
Primær medicinsk anvendelse |
|
Al6061-T6 |
276 |
310 |
23.2 |
90 |
Medicinsk aluminiumskabinet, væskemanifolder, strukturelle beslag |
|
Al6082-T6 |
255 |
300 |
23.1 |
85 |
Europæiske-specifikke strukturelle rammer, diagnostiske chassiskomponenter |
|
Al7075-T651 |
503 |
572 |
23.4 |
70 |
Kirurgiske robotarme med høj-belastning, gearholdere, høje-spændingsforbindelser |
|
Al5083-H111 |
145 |
290 |
24.2 |
75 |
Marine/saltvands-eksponerede kliniske pumper, kryogene diagnostiske komponenter |
|
MIC-6 (støbt plade) |
105 |
165 |
23.6 |
95 |
Præcisionsoptiske bundplader, wafer-håndteringsplader til medicinsk automatisering |
Mikrostrukturanalyse: Valset plade vs. støbt værktøjsplade
· Al6061-T6 (Ekstruderet eller Billet):Basismaterialet tilaluminiumsdele til medicinsk udstyrs. Det udviser afbalanceret flydespænding, enestående svejsbarhed og tåler kemiske konverteringsbelægninger samt Type II/Type III anodisering pålideligt. Kornstruktur er orienteret i længderetningen fra valsning, hvilket kræver værktøjsbaneoptimering langs kornvektoren for at minimere kantudbrud under høj-planfræsning.
· Al7075-T651 (aflastet ved udstrækning):Indeholder 5,6 til 6,1 % zink og 2,1 til 2,5 % magnesium. Vælges, når der kræves høj specifik styrke i vægtfølsomme-kirurgiske værktøjer eller leddelte robotled. Men dets høje kobberindhold (1,2 til 1,6 %) gør det mere modtageligt for grubetæring i klorid-tunge desinfektionsmiljøer, der kræver tæt hård anodisering.
· MIC-6 og Al5083 støbte værktøjsplader:Kontinuerlig-støbt granulær mikrostruktur med tilfældig kornorientering. Støbte værktøjsplader har næsten-nul indre restspændinger sammenlignet med valset plademateriale. Mens trækstyrken er lavere, garanterer MIC-6 tykkelsestolerancer og overfladeplanhed uden termisk kæde, hvilket gør den til den bedste mulighed for præcisionaluminiumsdele til diagnostisk udstyr.

Eliminering af ferritforurening under overfladen i dele til billeddannelsesudstyr i aluminium
I magnetisk resonansbilleddannelse (MRI) suiter, optisk kohærenstomografi (OCT) moduler og digitale radiografidetektorer,dele til billeddannelsesudstyr i aluminiumskal forblive strengt ikke-magnetisk og strukturelt rene. Standard CNC maskinværksteder, der kører forskellige partier af rustfrit stål (såsom 304, 316L, 17-4PH) og kulstofstål introducerer rutinemæssigt mikroskopisk krydskontaminering i aluminiumskomponenter.
Når en pindfræser med mikro-spåner eller en kant, der bærer mikroskopiske jernspåner, går i indgreb med et aluminiumsemne under høje kontakttryk (hastigheder på over 10.000 RPM, tilspændingshastigheder over 0,1 mm/tand), bliver sub-mikron ferritpartikler mekanisk poleret og indlejret i matrixen (2) 15 µm).
Konsekvenser ved klinisk operation:
1. RF-feltartefakter:Indlejrede ferromagnetiske partikler forvrænger lokale RF-felter i ultra-høj-MRI-maskiner (3.0T til 7.0T), hvilket skaber halo-artefakter i diagnostiske scanninger.
2. Galvanisk grubetæring:Under gentagne autoklave dampcyklusser (134 grader, 2,1 bar) fungerer de indlejrede jernpartikler som mikro-katoder i forhold til den omgivende aluminiumanode, hvilket initierer lokaliseret under-grundgrubekorrosion under det anodiske lag.
Dazao-forebyggelsesprotokoller:
· Dedikerede værktøjssæt strengt isoleret fra jernholdige bearbejdningslinjer ved hjælp af enkelt-krystaldiamant (PCD) eller kemisk dampudfældning (CVD) diamant-belagt hårdmetal endefræsere.
· Ikke--dedikerede armaturer (6061 vakuumsenge af aluminium eller messing).
· Obligatorisk ASTM A380/A967 ferroxyl kemisk overfladetestning på prototype-partier for at verificere nul overflade-bundet frit jern før sekundær passivering eller anodisering.
CNC-bearbejdningsstrategier til medicinsk udstyr Aluminiumshuse og tynde-vægskabe
Kompleksmedicinsk udstyrshus CNCprojekter involverer ofte bearbejdning af dybe indvendige rum, indviklede væskekanaler og vægt{0}reducerende lommer, hvilket efterlader strukturelle vægtykkelser under 1,0 mm (0,039 tommer).

Afbødning af dynamisk afbøjning i tynde-væggede kabinetter til medicinsk udstyr
Når skærekræfter griber ind i ikke-understøttede tynde vægge, kan strukturel afbøjning (δ) modelleres ved hjælp af udkragningsbjælkeafbøjningsformlen:

Hvor:
· Fcer den dynamiske skærekraft normalt på væggen.
· L er den ikke-understøttede væghøjde.
· E er elasticitetsmodulet for aluminiumslegeringen (ca. 68,9 GPa for Al6061).
· I er arealets inertimoment (I=w⋅t3/12, hvor w er værktøjets indgrebsbredde og t er vægtykkelse).
Fordi afbøjning er omvendt proportional med terningen af tykkelsen (t3), at reducere en væg fra 2,0 mm til 1,0 mm øger afbøjningen med en faktor på 8 under identiske skæreparametre. Dette fører direkte til dimensionel konus, lokaliseret chatter og ud{4}}af-specifikke profiltolerancer. Når du planlægger pilotbyggerier, konsulteres en dedikeretCNC aluminium prototype tolerance guidesikrer, at tidlige-geometriske konvolutter forbliver opnåelige, før der investeres i serieproduktionsværktøjer.
5-akset fræseopsætning: Datumjustering og vibrationsdæmpning
Udnyttelse af avancerede multi-aksefunktioner gennem specialiserede5-akset CNC-bearbejdninggiver tre grundlæggende tekniske fordele ved fremstilling af komplekseCNC medicinske aluminium komponenter:
:
1. Enkelt-opsætning af datoarkitektur:Komplekse fler-sidede dele færdiggøres i en enkelt fastspændingsfase, hvilket eliminerer datumstabel-op-fejl på tværs af sekundære armaturer og opretholder geometriske positioneringstolerancer inden for 0,015 mm.
2. Kort værktøjslængde-til-diameter (L/D) forhold:Ved at vippe spindelhovedet får værktøjer med lave L/D-forhold (under 3:1) adgang til dybe hulrum uden overdreven rækkevidde af værktøjsskaftet, undertrykker harmoniske vibrationer og leverer overfladeruhed under Ra 0,4 µm.
3. Dynamisk sand-feedvektorering:Opretholdelse af en optimal spånbelastning på komplekse buede konturer forhindrer lokaliseret værktøjsgnidning og arbejds-hærdning.
To-afspændingsudglødning til asymmetriske monolitiske pladehuse
En hyppig fejltilstand observeret i stortboliger til medicinsk udstyrkomponenter, der er bearbejdet af valset massiv barre, er forsinket elastisk fjeder-tilbage (efter-bearbejdningskæde).
Når betydelige volumener af materiale (ofte 75 til 90% af rå billetvægt) fjernes fra et asymmetrisk indelukke, forstyrres den indre ligevægt af træk- og trykresidualspændinger fra den oprindelige valsning. Hvis bearbejdet i en enkelt aggressiv skrubbearbejdning:
1. Komponenten forbliver midlertidigt flad, mens den er fastholdt i hydrauliske eller pneumatiske spændebeslag.
2. Ved frigørelse fra armaturet slapper delen af øjeblikkeligt og udviser bue- og snoningsforvrængninger mellem 0,05 mm og 0,20 mm.
3. I løbet af de efterfølgende 48 til 72 timer fortsætter afslapning af rumtemperatur-spænding, hvilket forårsager dynamisk dimensionsdrift, der bryder O-ringforseglingsplaner og flytter lejecentre.
For at eliminere forsinket dimensionsdrift i struktureldele af medicinsk udstyr i aluminium, bruger Dazao en trinvis materiale-stabiliseringsfremstillingsrute:
1. Symmetrisk skrubbearbejdningsfase:Materialet fjernes symmetrisk fra både top- og bundflader, hvilket efterlader en ensartet 0,50 mm (0,020 in) efterbehandling på tværs af alle overflader. Høj-effektive dynamiske fræsebaner minimerer lokaliseret varmekoncentration.
2. Mellem termisk stress-aflastningscyklus:Den semi-bearbejdede komponent gennemgår mellemliggende termisk stabilisering i en programmerbar konvektionsovn:
· Rampehastighed: 50 grader i timen til 240 grader (464 grader F).
· Iblødsætningsvarighed: 2 timer ved konstant temperatur.
· Afkølingshastighed: Kontrolleret ovnafkøling ved < 30 grader i timen ned til 60 grader før lufteksponering.
· Resultat:Aflaster over 85 % af bearbejdnings-inducerede og resterende rullespændinger uden at falde det mekaniske temperament under de nominelle T6-specifikationer.
3. Halv-efterbehandling og om-datering:Delen er let gen-spændt ved hjælp af brugerdefinerede vakuum patroner med overvågede klemkræfter (< 15 N/cm²). Primary reference datums (A, B, C) are re-machined to establish absolute planar truth.
4. Afsluttende høj-efterbehandling:Efterbehandlinger med høj-hastighed (spindelhastighed 18.000 til 24.000 omdr./min., fremføringshastighed 4.500 mm/min.) fjerner det resterende 0,15 mm-materiale ved hjælp af mikro-Minimumsmøring for dråber (MQL). Værktøjets kontakttider forbliver minimale, hvilket forhindrer varmeoverførsel til den stabiliserede kernestruktur.
Ved at bruge denne protokol opretholder Dazao overordnede fladheder inden for 0,025 mm på tværs af en 600 mm × 400 mmmedicinsk aluminium kabinetbase, der garanterer hermetiske forseglingsgrænseflader på tværs af gentagne høje-temperaturer i kliniske rengøringscyklusser.
Mikro-funktioner og samlingsintegritet i medicinske præcisionsdele i aluminium
Præcisionmedicinske instrumentkomponenterog fluidstyringsmanifolder kræver mikro-bearbejdede funktioner, der forbinder med aggressive kliniske reagenser, høj-hydrauliske ledninger eller ultra-rene analytiske støvsugere. Design og bearbejdning af disse mikro-funktioner kræver særlig opmærksomhed på gevindets holdbarhed, O-ringforskrunings geometri og risici for væskeindfangning.

Trådfastholdelsesarkitektur: Direkte tapping vs. spiralformede indsatser
Direkte bankede tråde indmedicinske aluminiumsdeleudgøre risici for driftsfejl under gentagne vedligeholdelsescyklusser. Aluminiums forskydningsstyrke er væsentligt lavere end for kirurgiske fastgørelsesanordninger af rustfrit stål:
· Begrænsninger for direkte aflytning:Kun acceptabelt for ikke-strukturelle adgangsdæksler eller interne-komponentkomponenter. Direkte tap på Al6061-T6 under dynamiske vibrationer fører til gnidning, trådaftagning og mikroskopisk partikeldannelse.
· Spiralformede trådindsatser (helicoil):Standard for medium-belastningmedicinsk udstyr beslagog indhegninger. Fordeler statiske og dynamiske belastninger over et bredere forskydningsområde i aluminiums basismetallet.
· Solid Key-Låseindsatser (Keysert / Keensert):Obligatorisk for robotarme med højt-moment og høj-stressmedicinsk automatisering af aluminiumsdele. Fire låsenøgler sænkes mekanisk ind i grundmaterialet, hvilket forhindrer indsættelse-ud igen under termisk cykling eller høj-vibration.
O-Ringforseglingsforskruning Toolpathing for Fluidic Diagnostics
Foraluminiumsdele til diagnostisk udstyrhåndtering af optiske vakuumkamre eller flydende reagenser, skal tætningskirtler forhindre vakuumforfald og væskemigrering. Toolpath-strategier inde i O-ringkirtler dikterer forseglingssucces:
· Specifikation for overfladefinish:Glandbund og sidevægge skal opnå Ra 0,4 til 0,8 µm (16 til 32 µin).
· Værktøjsbaneretning:Planfræsere skal følge en kontinuerlig koncentrisk værktøjsbane parallelt med tætningens omkreds. Radiale værktøjsmærker, der løber hen over forseglingsbredden, fungerer som lækagebaner for lav-viskositetsreagenser eller vakuumtryk.
· Hjørneradier:Nederste indvendige hjørner skal have en overgangsradius mellem 0,10 mm og 0,25 mm for at eliminere O-ringklemning og samtidig undgå skarpe spændingsstigninger i aluminiumshuset.
Forebyggelse af kemisk indeslutning og afgasning i dybe mikro-blinde huller
I automatiserede blodanalysatorer, massespektrometre og høj-vakuumbilledsystemer er en primær årsag til feltfejl forsinket kemisk udgasning frapræcisions medicinske aluminiumsdele.
Under produktionen opfanger dybe blindtappede huller (sideforhold, der overstiger 3:1 dybde-til-diameter, såsom M2 × 0,4 med 8 mm gevinddybde) høj-overflade-skærevæsker, alkaliske affedtningsmidler og opløsninger til syreætsning via kapillar.
Når standard omgivende vask anvendes:
1. Overfladespænding forhindrer rent DI-vand i at fortrænge tætte skærevæsker, der er fanget ved hulbunden.
2. Under bagning efter-anodisering eller slutmontering tørrer de resterende kemikalierester til krystallinske salte.
3. Når det medicinske udstyr går i klinisk drift under vakuum eller kontrolleret fugtighed, absorberer disse indesluttede salte atmosfærisk fugt og græder ud.
4. Denne gråd korroderer omgivende tråde, forurener optiske sensorer, forårsager elektrisk baggrundsstøj og udløser fejl under ISO 10993 cytotoksicitetsaudits.
For at garantere nul kemisk indeslutning i kompleksetdele af aluminium til medicinsk udstyr, implementerer Dazao en automatisk-flertrins de-forureningslinje:
1. Direkte-Injection Micro-Dysespuling:Hvert mikro-blindhul modtager direkte-målopløsningsmiddelinjektion ved et tryk på 8 bar for at bryde kapillære damplåse.
2. Multi-Frekvent ultralydsdampaffedtning:Dele nedsænkes i modificeret alkoholopløsningsmiddel ved frekvenser mellem 40 kHz og 132 kHz, hvilket fjerner mikro-chips og kulbrinterester ned til sub-mikronskalaer.
3. Deioniseret vandtæller-Flowkaskade:Tre-trins DI-vandskylning overvåget af kontinuerlige resistivitetssensorer (vedligeholdelse af vandrenhed over 15 MΩ·cm ved 25 grader).
4. Dyb vakuumbage-ud:Dele overføres til et termisk vakuumkammer, der arbejder ved 105 grader og 10⁻² mbar i 180 minutter. Dette fremtvinger øjeblikkelig faseændring og fuldstændig evakuering af enhver resterende fugt eller flygtige forbindelser fra dybe hulrum.
5. Optisk inspektion af boreskop:100 % videoboreskopinspektion af indvendige gevindrødder for at verificere fravær af oxidation, pletter eller partikler.
Overfladebehandling og dimensionskontrol til medicinsk udstyrsdele i aluminium
Overfladebehandlinger påaluminiumskomponenter til medicinsk udstyrer funktionelle tekniske barrierer, der dikterer korrosionsbestandighed, dielektrisk isolering, optisk reflektivitet og dimensionspasning. En detaljeret analyse af standard efter-behandlingsteknikker er detaljeret i voresoverfladebehandlingsguide i aluminiumtil projekter, der evaluerer galvanisering versus konverteringsalternativer.

Type II vs. Type III Hardcoat Anodisering: Dimensional Growth Equations
Angivelse af overfladebehandlinger kræver nøjagtig beregning af dimensionsændringer. Anodisering omdanner basisaluminium til et aluminiumoxid (Al2O3) keramisk lag. Denne reaktion trænger indad og bygger udad samtidigt:
ΔDydre=+2⋅(0.50⋅Tlag)=+Tlag
ΔDintern_boring=−2⋅(0.50⋅Tlag)=−Tlag
Hvor Tlager total anodisk lagtykkelse. Cirka 50 % af belægningstykkelsen bygger udad på den fysiske dimension, og 50 % trænger ind i substratmetallet.
|
Behandlingstype |
Militær / ISO standard |
Lagtykkelse (Tlag) |
Dimensionsændring pr. overflade (+0.50⋅T) |
Overfladehårdhed (HV) |
Primær klinisk funktion |
|
Type II klar / farve anodiseret |
MIL-A-8625 Type II / ISO 7599 |
10 til 15 µm (0,0004 til 0,0006 tommer) |
+5 til +7.5 µm (+0.0002 til +0.0003 in) |
300 til 350 HV |
Kosmetiske dæksler, diagnostisk chassis, indvendige beslag uden-kontakt |
|
Type III Hardcoat anodiseret |
MIL-A-8625 Type III / ISO 10074 |
45 til 55 µm (0,0018 til 0,0022 tommer) |
+22.5 til +27.5 µm (+0.0009 til +0.0011 in) |
450 til 550 HV |
Kirurgiske værktøjskroppe, lineære glideskinner, dynamiske slidflader |
|
Kemisk omdannelse (kromat) |
MIL-DTL-5541 Type II Klasse 3 |
< 1 µm (< 0.00004 in) |
Ubetydelig (±0,0 µm) |
N/A (substrat) |
Jordingspunkter med lav-modstand, EMI/RFI-afskærmede sammenføjninger |
|
Elektroløs nikkelbelægning (ENP) |
ASTM B733 / ISO 4527 |
15 til 25 µm (0,0006 til 0,0010 tommer) |
+15 til +25 µm (+0.0006 til +0.0010 in) |
500 til 900 HV (varmebehandlet) |
Meget ætsende væskemanifolder, blod-kontaktende analysatorblokke |
Til lejeboringer med høj-præcision (f.eks. Ø28.000 mm +0.008/-0.000 mm) imedicinsk udstyr CNC dele:
1. For-Plateringsbearbejdningsmål:Hvis type III hardcoat anodisering af 50 µm tykkelse er specificeret, falder den indvendige diameter med nøjagtigt 50 µm efter coating.
2. CNC-boringsmål:Den præ-anodiserede boring skal være CNC-boret til Ø28,050 mm +0.008/-0,000 mm.
3. Alternativ maskering:Præcisions silikone ekspanderende propper eller brugerdefinerede EPDM propper bruges til at isolere boringsdiametre, når snævre native tolerancer (±0,005 mm) ikke kan rumme variation i anodiseringsbad.
Kemisk omdannelse og ledende EMI-afskærmning
Når enkabinet til medicinsk udstyr i aluminiumkræver både miljøresistens og elektromagnetisk jording, kemisk konverteringscoating pr. MIL-DTL-5541 Type II Klasse 3 (Hexavalent-chrom-fri) er specificeret. Denne ikke--tykkelse-byggende film (sub-mikron) bevarer tæt bearbejdede pasformer, mens den giver overfladekontaktmodstand under 5,0 mΩ/in², hvilket muliggør kontinuerlig Faraday-burisolering for følsomme diagnostiske sensorer.
Farvekonsistenskontrol og UDI-lasermærkning
· Optisk spektrofotometrisk kontrol:Dazao styrer farvevariansen på et aluminiumshus til medicinsk udstyr ved hjælp af CIE L∗a∗b∗spektrofotometrisk overvågning, opretholdelse af ΔE∗ab<1.0 relative to golden master samples across serial production runs.
· Mikroskopisk afgratning:Alle indvendige og udvendige kanter modtager 100 % mikroskopisk afgratning ved 20x til 40x forstørrelse. Kantbrud styres til en radius på 0,05 til 0,15 mm for at forhindre spændingsspåner under montering.
· Overholdelse af FDA Unique Device Identification (UDI):Komponenter modtager dyb-ætsning af fiberlasermarkering (dybde 0,02 til 0,04 mm) af 2D DataMatrix-koder i henhold til FDA 21 CFR 801.40. Laserparametre justeres for at forhindre lokal oxidation, der kan rumme bio-byrde eller nedbrydes under kemisk aftørring-.
Metrologi og kvalitetskontrol for medicinske aluminiumsdele
Levererpræcisions medicinske aluminiumsdelekræver objektivt bevis for fysisk overensstemmelse, kemisk renhed og processtabilitet under ISO 9001:2015 og IATF 16949:2016 ledelsessystemer.
Fri-stat vs. begrænset-stats CMM-inspektionsprotokoller
Tyndvæggede strukturelle dele, såsom enmedicinsk kabinet af aluminium, præsentere fleksible egenskaber i en fri tilstand. Misforståelser mellem leverandør- og kundemetrologiske teams opstår ofte, når tegningsnoter ikke specificerer inspektionsbegrænsningsbetingelser i henhold til ASME Y14.5-2018. Ved løsning af metrologigrænser på fleksible dele, krydshenvisninger til enaluminium CNC bearbejdning tolerancer guidegiver klare retningslinjer for geometriske dimensioneringsstandarder:
· Gratis-statsinspektion:Delen placeres på koordinatmålemaskinens (CMM) bord uden spændekraft. Fladhed, profil og parallelitet måles i naturlig ligevægt.
· Begrænset-statsinspektion:Når det er specificeret i tekniske noter, fastgøres fleksible dele til brugerdefinerede CMM-kontrolarmaturer, der simulerer det endelige monteringsmoment (f.eks. 1,2 N·m på perifere M4-befæstelser). Dette verificerer, om delen er i overensstemmelse med geometriske profilkonvolutter, når den trækkes fladt mod tilhørende kliniske chassisrammer.

Fuld-Kædekvalitetsdokumentation til medicinske audits
Hvert parti afdele til diagnoseudstyr af aluminiumafsendt fra Dazao inkluderer en standardiseret teknisk dokumentationspakke:
1. Materialetestrapporter (MTR):EN 10204 Type 3.1 certificerede møllecertifikater, der bekræfter den kemiske sammensætning og mekaniske trækegenskaber, understøttet af-interne XRF-legeringstest.
2. CMM-dimensionelle rapporter:Fuld-dimensionel inspektion på tværs af alle tegningsegenskaber, inklusive grafisk formanalyse af profiltolerancer og sand position.
3. Statistisk proceskapacitet (Cpk): For kritiske egenskaber identificeret på kontrolplaner skal fremstillingsprocesser demonstrere CpkStørre end eller lig med 1,33 over serielle kørsler.
4. Lovpligtige erklæringer:Formelle overensstemmelseserklæringer for RoHS 3 (EU-direktiv 2015/863), REACH (EF 1907/2006 SVHC-liste) og konflikt-fri mineralerklæringer.
5. Validering af renrumsemballage:Færdige dele er dobbelt-poset i anti-statiske, partikelfrie-polyethylenposer i et ISO klasse 8-renrumsmiljø for at understøtte direkte-til-linjeoverførsel på det medicinske montageanlæg.
DFM-retningslinjer og omkostninger-Optimeringsregler for CNC-dele til medicinsk udstyr
Gennemgå denne Design for Manufacturability (DFM)-tjekliste, før du fryser 3D CAD-modeller og 2D-tekniske tegninger. For en komplet samling af geometriske modelleringsprincipper, udforsk voresdesignguide til CNC-bearbejdning af aluminiumfor at minimere maskinens cyklustider på tværs af prototype og serieproduktion.
Kritiske tekniske designregler
· Vægtykkelsesforhold:Oprethold minimum vægtykkelse Større end eller lig med 1,0 mm for generelle indkapslinger og Større end eller lig med 1,5 mm for dele, der kræver Type III hardcoat anodisering. Hold væghøjde-til-breddeforhold under 8:1 for at undgå dynamiske fræservibrationer.
· Indvendig lommehjørne radier:Angiv indvendig kavitets lodrette hjørneradier R Større end eller lig med 0,25×kavitetsdybde. Undgå skarpe indvendige lodrette hjørner (R0). Tillad den størst mulige hjørneradius for at tillade endefræsere med høj-hastighed, stor-diameter med minimale cyklustider.
· Blindhulsdybde-til-trådforhold:Sørg for, at den fulde gevinddybde ikke overstiger 2,5 × nominel diameter. Sørg for et frirum uden gevind i bunden svarende til mindst 3 × stigning for at tillade spåner og rensevæsker at rydde frit:
Lboredybde Større end eller lig med Lthread_depth + (3⋅Ptonehøjde)
· GD&T-datumvalg:Juster primær datum A med den største, mest stive funktionelle plane overflade. Anbring aldrig primære referencepunkter på tynde, fleksible ribber eller kosmetisk buede dæksler.
· Selektiv stram tolerance:Anvend tolerancer på ±0,0005 tommer (±0,012 mm) strengt på funktionelle lejesæder, kinematiske styreskinner og huller til lokalisering af dyvler. Oprethold generelle åbne tolerancer på ±0,005 tommer (±0,127 mm) for at kontrollere de samlede produktionsomkostninger.
Precision Medical Aluminium Manufacturing hos Dazao
Fremstilling af medicinske aluminiumsdele kræver en omfattende fremstillingstilgang, der rækker ud over grundlæggende maskinprogrammering. Enhver variabel, fra kornorientering af rå emner og mikro-ferritværktøjskontamination til forsinket spændingsafslapning, mikro-evakuering af porevæske og anodisk vækstdynamik, påvirker direkte den kliniske pålidelighed og lovoverholdelse af din medicinske hardware.
Hos Dazao kombinerer vores dedikerede medicinske bearbejdningsingeniørteam ISO 13485-tilpasset fremstillingspraksis med avanceret 5-akset bearbejdningsinfrastruktur, præcisionsvarmestabiliseringsovne og omfattende metrologilaboratorier. Vi bistår ingeniørteams over hele verden med at transformere komplekse CAD-koncepter til produktionsklare komponenter, der består strenge kvalifikationer for medicinsk udstyr i første omgang.
Klar til at evaluere din komponentfremstillingsevne og optimere din medicinske hardwareforsyningskæde? Det kan duindsend dine CAD-modeller til øjeblikkelig DFM-gennemgangog modtag en brugbar fremstillingsgennemførlighedsanalyse direkte fra vores senioringeniørteam.

Ofte stillede spørgsmål: CNC-aluminiumbearbejdning til medicinsk udstyr
01.Hvordan påvirker Type III hardcoat anodisering indvendige lejeboringsdimensioner?
02.Hvorfor deformeres tyndvæggede medicinske kabinetter i-aluminium dage efter CNC-bearbejdning?
03.Hvordan renses dybe blindtappede huller i medicinske aluminiumsdele for at forhindre udgasning?
04.Kan standard CNC-bearbejdede aluminiumsdele forårsage artefakter i MRI-billeddannelsesudstyr?
05.Skal der bruges direkte gevind eller gevindindsatser til medicinske aluminiumsbeslag?
06.Hvad er forskellen mellem fri-statslig og begrænset-stats CMM-inspektion for tynde-vægge?